
Cum tratamentul suprafeței îmbunătățește performanța și capacitatea de alimentare a sârmei de sudură din aluminiu
Suprafața unui fir decide dacă un alt bun rămâne bun
Un producător încarcă sau nouă bobină de sârmă MIG de aluminiu ER5356 de 1,2 mm, stabilește tensiunea, viteza de alimentare a firului și gazul de protecție conform procedurilor aprobate și apoi urmărește arcul începe să se rătăcească. După douăzeci de metri de sudare, vârful de contact se arde înapoi. Aliajul este corect. Parametrii sunt corecti. Gazul este corect. Problema este adesea suprafața firului - nu chimia aliajului în sine, ci modul în care aceasta este livrată la sudare.
Aceasta este o scenă comună în fabricarea grea și explică de ce producătorii de sârmă investesc în tratarea suprafeței. Tratamentul de suprafață este ansamblul etapelor de curățare, îndepărtare a oxidului și lubrifiere aplicate după trefilarea sârmei. Nu modifică clasificarea AWS, dar schimbă cât de consistent se alimentează firul, cât de multă porozitate conține sudarea și cât durează echipamentul. Un fir care pare curat poate încă conține reziduuri de tragere, oxid liber sau un strat de lubrifiant instabil. În acest articol, ne concentrăm pe firul în sine, nu pe anodizarea sau acoperirea piesei de aluminiu finite.
Ce înseamnă „tratarea suprafeței” pentru sârmă de sudură din aluminiu
Tratarea suprafeței începe după trecerea finală a desenului. Sârma de aluminiu este trasă prin matrițe de carbură sau diamant cu lubrifianți pe bază de ulei. Este necesar un anumit lubrifiant pentru a preveni zgârieturi, dar cantitatea rămasă pe firul finit trebuie controlată. Prea mult reziduu atrage praful și creează vapori în arc; prea poate face ca firul să clănească în căptușeală. Prin urmare, un producător de încredere proiectează procesul de suprafață în jurul unei ferestre de operare în gust.
Curățare și grad
Primul pas îndepărtează uleiurile de tragere, finele de aluminiu și resturile încorporate din sârmă. Majoritatea liniilor de producție folosesc o secvență de băi de curățare apoase, periaj sau ștergere și clătire deionizată. Scopul nu este o suprafață perfect uscată; este o suprafață curată din punct de vedere chimic și pregătită pentru următorul pas. Dacă baia de curățare nu este între ținută comună, firul poate lăsa urme de ulei diluat care ulterior provoacă porozitatea sudurii.
Îndepărtarea oxidului și controlul stratului de oxid
Aluminiul formează deja un strat de oxid în momentul în care este expus la aer. Acel oxid se topește deasupra 2.000°C , în timp ce metalul de bază aluminiu se topește la 660°C . Dacă oxidul gros și liber ajunge în bazinul de sudură, acesta poate deveni sau includere solidă sau gaz capcan. Procesul de tratare a suprafeței îndepărtează stratul de oxid liber și lasă o peliculă de oxid subțire și uniformă. Grosimea exactă depinde de altele și de aplicația dorită, dar consistența este ceea ce contează cel mai mult.
Lubrifiere și finisare finală
După curățare și condiționare cu oxid, firul primește un strat final. fi un lubrifiant cu peliculă uscată, un ulei ușor poate sau un compus de trefilare special formulat. This acoperire controlează frecarea împotriva căptușelii, conductei și vârfului de contact. Cantitatea ideală este suficientă de subțire pentru a evita fumul și porozitatea, dar suficientă de puternică pentru a susține cabluri robotice lungi și viteze mari de deplasare. Producătorii de sârmă controlează, de asemenea, rugozitatea finală a suprafeței în timpul ultimei treceri de tragere; un finisaj dur poate răzui interiorul căptușelii și poate arunca particule în sistemul de alimentare.
Chiar și cu o acoperire perfectă, diametrul inconsecvent va învinge tratarea suprafeței. Potrivirea dintre fir și vârful de contact se modifică imediat când firul este supradimensionat sau subdimensionat. Articolul nostru despre cum toleranța de diametru afectează sudarea MIG explică de această problemă apare la magazin.
Capacitatea de hrănire: unde tratamentul de suprafață afectează productivitatea
Capacitatea de alimentare este primul loc în care o suprafață prost tratată devine evidentă. Firul trebuie să treacă printr-o căptușeală, o conducă și un vârf de contact fără a se flambă. Fiecare creștere a frecării schimbă rezistența la rulourile de antrenare și poate transforma un arc stabil într-un cuib de păsări. Stratul de suprafață controlează o mare parte din această frecare. Un fir uscat sau aspru poate supraîncălzi vârful de contact și poate arde înapoi, în timp ce un fir cu lubrifiant excesiv poate murdări căptușeala și necesită curățare frecventă.
Chimia lubrifianților și controlul reziduurilor
Aluminiul are un coeficient de frecare ridicat în comparație cu oțelul, mai ales când este uscat. Un lubrifiant compatibil reduce acea frecare fără a contamina sudura. Compoziția chimică trebuie să fie stabilă la temperaturile ridicate din interiorul cablului pistolului și nu trebuie să reacționeze cu oxidul de aluminiu. Controlul reziduurilor este la fel de important. Când un producător trece de la o bobină la alta, încărcarea lubrifiantului ar trebui să fie consecventă; o acoperire grea pe o bobină și o acoperire uscată pe următoarea vor face ca procesul să se comporte diferit. Pentru o operațiune MIG de mare volum, un fir precum Sârmă de sudură din aluminiu ER5356 cu un strat subțire și consistent face rulările robotizate previzibile.
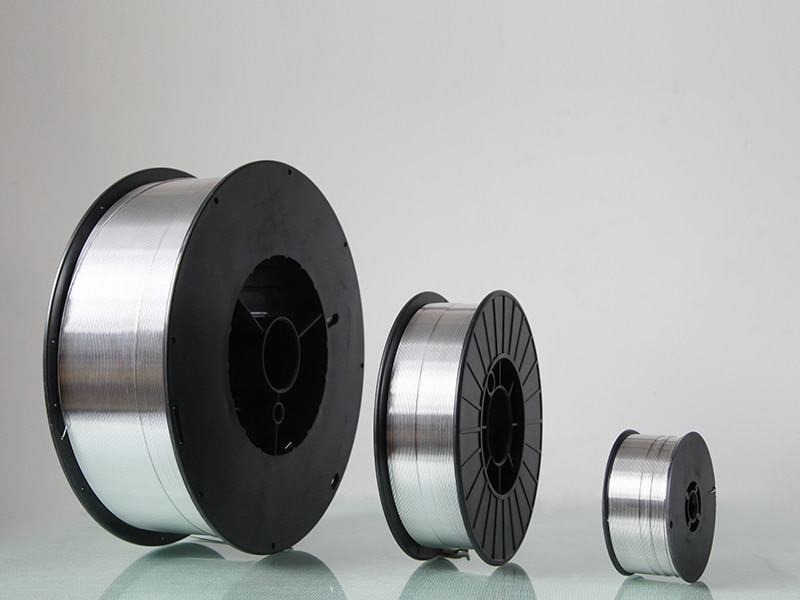 Sârmă de sudare din aluminiu ER5356 - Kunliwelding Manufacturer Kunli este distribuitorul dvs. angro favorit pentru sârmă de sudură din aluminiu ER5356, oferind rezistență și rezistență la coroziune ideală. Potrivit pentru marin, un... Vizualizare produs →
Turnat, Helix și Diametru ca verificări complementare
Starea suprafeței nu este toată povestea. Turnarea și helix descriu forma firului atunci când o lungime este eliberată din bobină. AWS A5.10 documentează valorile acceptabile și ar trebui să fie stabil de la bobină la bobină. Dacă spirala este înaltă, firul apasă pe peretele căptușelii, frecarea crește, iar lubrifiantul este îndepărtat neuniform. Dacă gipsul este prea mic, sârma poate să nu se îndrepte înainte de a ajunge la vârful de contact. Suprafața și geometria trebuie verificate împreună, deoarece un lubrifiant nu poate compensa geometria slabă a firului. Operatorii cu experiență știu adresarea comportamentul de alimentare a firului uneori înseamnă schimbarea sursei firului, nu a căptușelii pistolului.
Calitatea sudurii: porozitate, incluziuni de oxid și umiditate
Tratarea suprafeței afectează și rezultatele metalurgice. Oxidul de aluminiu atrage umezeala din aerul umed si formeaza oxizi hidratati. În arcul de sudare, această umiditate se disociază în hidrogen și oxigen. Aluminiul topit poate dizolva o cantitate mare de hidrogen, dar atunci când bazinul de sudură se solidifică, solubilitatea hidrogenului scade brusc și gazul este prins ca porozitate. Acesta este motivul pentru îngrijirea unui fir cu un strat de oxid necontrolat poate produce porozitate chiar și atunci când metalul de bază este curat.
Lubrifiantul de tragere rezidual este o a doua sursa de gaz. Când un strat greu de ulei intra în arc, acesta se vaporizează rapid. Dacă gazul de protecție nu poate purja vaporii din bazinul de sudură, rezultatul sunt găuri și decolorarea suprafeței. Tratamentul adecvat al suprafeței nu îndepărtează neapărat tot lubrifiant; îndepărtează excesul și lasă o cantitate controlată. Aceeași logică se aplică finelor de aluminiu de la periere. Dacă suprafața firului poartă particule libere, acele particule pot cădea în bazinul de sudură și pot acționa ca incluziuni de oxid.
Pentru fabricarea structurală și marina, porozitatea nu este doar un defect cosmetic; reduce rezistența la oboseală și poate face ca o sudură să eșueze sub sarcină dinamică. Umpluturi de alte de magneziu de înaltă rezistență, cum ar fi Sârmă de sudură din aluminiu ER5183 sunt adesea aleși pentru aceste aplicații, dar altele funcționează numai dacă suprafața firului este curată și încărcarea lubrifiantului este corectă.
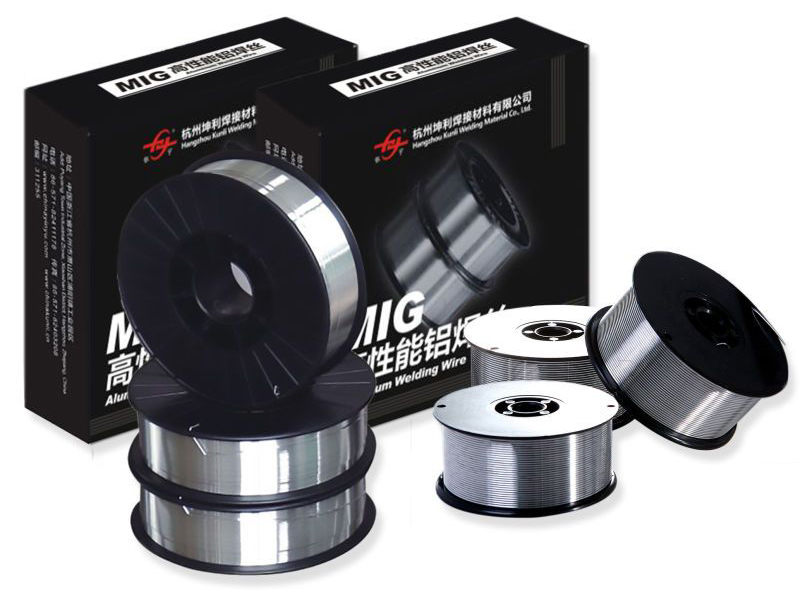 Sârmă de sudare din aluminiu ER5183 Producători - Furnizori Kunli Sârmă de sudură din aluminiu ER5183 furnizată de producătorul Kunli, potrivit pentru sudare auto și industrială, rezistență și corecție deosebită... Vizualizare produs →
Familie de altele au sensibilități de suprafață diferite
Diferite altele de aluminiu răspund diferit la tratarea suprafeței. Firele 5xxx care poartă magneziu sunt mai dure și mai abrazive împotriva căptușelii, astfel încât etapa de lubrifiere trebuie să fie suficient de robustă pentru a face față distanțelor mari de avans. De asemenea, sunt mai sensibili la umiditate, deoarece oxizii de magneziu se formează ușor și pot crește absorbția de hidrogen. Firele 4xxx care poartă silicon sunt mai moi și mai predispuse la zgârieturi la suprafață în timpul tragerii. Dacă ultima matriță de desenare este utilizată, suprafața poate dezvolta caneluri fine care colectează lubrifiant și murdărie.
Aplicația modifică și cerințele de suprafață. Când sudura va fi anodizată, aliajul de umplutură este adesea selectat pentru potrivirea culorilor; Sârmă de sudare din aluminiu siliciu ER4043 este o alegere comună pentru piese turnate și aluminiu arhitectural, conținutul său de siliciu ajutor sudarea să se amestece cu metalul de bază. Dar o suprafață de sârmă prost tratată poate apărea ca angajat întunecate sau un finisaj anodizat tulbure. Acest lucru face ca tratamentul suprafeței să facă parte din specificația aspectului, nu doar o preocupare mecanică.
 ER4043 Producători, Furnizori de sârmă de sudare din aluminiu În calitate de producători de sârmă de sudură din aluminiu ER4043 din China și furnizori de OEM/ODM, Hangzhou Kunli welding materials Co., Ltd. oferă o... Vizualizare produs →
Ce ar trebui să verifice cumpărătorii și inginerii de sudură
Cumpărătorii compară de obicei cum sunt altele, prețul și timpul de livrare, dar tratamentul suprafeței este dificil de evaluat fără a pune întrebări potrivite. Sunt mai multe factori dincolo de preț care ar trebui să determine decizia de cumpărare prin cablu , iar consistența suprafeței este una dintre ele. Tabelul de mai jos enumeră verificările practice practice de inginerii de sudare și departamentele de calitate. Folosiți-le atunci când calificați un furnizor nou sau auditați unul existent.
| Parametru | De ce afectează performanța | Ce să întreb |
|---|---|---|
| Curățenia suprafeței | Uleiurile și oxidul pot cauza porozitate, fum și un arc instabil. | Ce urmează și de curățare este utilizată sunt disponibile inspecției primite? |
| Tipul și încărcarea lubrifiantului | Prea puțin lubrifiant creează o hrănire slabă; prea mult creează vapori și porozitate. | Ce lubrifiant se aplică și care este limita de reziduuri pe kilogram? |
| Turnat și helix | Helixul înalt provoacă frecarea căptușelii și cuibărirea păsărilor. | Ce valori AWS A5.10 turnate și helix sunt garantate pe lot? |
| Toleranta la diametru | Sârma supradimensionată crește uzura vârfului de contact și supraîncălzirea. | Care este toleranța de diametru și cum se măsoară? |
| Ambalaj și barieră de umezeală | Depozitarea umedă hidratează stratul de oxid și creează porozitate. | Bobina este ambalată în vid sau este furnizată cu desicant? Care este termenul de valabilitate? |
| Trasabilitatea lotului | Tratarea suprafeței poate varia între ciclurile de producție. | rămas o bobină până la înregistrările de curatare și lubrifiere? |
Un producător de încredere ar trebui să poată furniza numere, nu doar revendicări. Dacă un furnizor nu poate descrie procesul de curatare și lubrifiere, firul poate părea acceptabil și totuși funcționează slab.
Tratamentul de suprafață merită un loc în specificațiile dvs. de sârmă
Tratarea suprafeței nu este o etapă cosmetică. Este un proces funcțional care determină dacă un alt clasificat corect funcționează la nivelul producției. Cele mai bune specificații ale sârmei includ chimia aliajelor, clasificarea AWS, toleranța la diametru, turnarea, spirala, curățarea suprafeței și încărcarea cu lubrifiant. Când aceste variabile sunt controlate, calitatea sudurilor devine repetabilă și costul reprelucrării scade.
La Kunli Welding, tratam tratarea suprafeței ca pe un punct de control al producției, nu ca pe o idee ulterioară. Etapele noastre de curățare, condiționare cu oxid și lubrifiere sunt verificate înainte de ambalare și aceeași disciplină se aplică în gama noastră de sârme de sudură de aluminiu. Pentru producătorul care a urmărit vreodată o problemă de porozitate sau un arzător înapoi, răspunsul nu este adesea un alt diferit; este o suprafață de sârmă care este exact așa cum este specific.
NEXT:Cum afectează firul de sudare din aluminiu 4943 aspectul sudurii
produse asemanatoare
-
 Vezi mai mult
5154 Sârmă de sudare din aliaj de aluminiu
-
 Vezi mai mult
ER4043 Sârmă de sudare din siliciu și aluminiu
-
 Vezi mai mult
Sârmă de sudare Mig din aluminiu ER4047
-
 Vezi mai mult
Sârmă din aliaj Al-Mg ER5154
-
 Vezi mai mult
ER5087 Sârmă de sudură magneziu aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5183
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5356
-
 Vezi mai mult
ER5554 Sârmă de sudare din aluminiu
-
 Vezi mai mult
ER5556 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER1100
-
 Vezi mai mult
ER5754 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER2319

