


Sârmă de sudare din aluminiu
ER5556 Sârmă de sudare din aluminiu
În comparație cu 5356, 5556 are mai mult magneziu și mangan, care are o rezistență mai mare, o tenacitate mai bună, o rezistență mai mare la coroziune și o performanță mai bună la sudare, recomandat pentru sudarea aliajelor din seria 5000, seria 6000, 7000. serii, cum ar fi 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 etc..
E-mail: bogat@chinayinyu.com
Contactaţi-ne
Descriere produs
Al-Mg5Mn0,8
Sârmă de sudare din aluminiu
Seria 5xxx · Aliaj structural de înaltă rezistență
AWS A5.10
ISO 18273
ABS
4,5-5,5% magneziu
0,5-1,0% Mangan
340 MPa Rezistența la tracțiune
16-20% Alungirea

Prezentare generală a produsului
ER5556 este un metal de umplutură aliat magneziu-mangan, care conține 4,5-5,5% magneziu și 0,5-1,0% mangan. Această compoziție oferă o rezistență mai mare decât ER5356, menținând în același timp o excelentă formabilitate și rezistență la coroziune. Adăugarea de mangan rafinează structura granulelor și îmbunătățește duritatea metalului sudat. Sârma este fabricată cu finisaj de suprafață ras pentru a elimina oxizii și lubrifianții reziduali. ER5556 este formulat special pentru sudarea aliajelor de aluminiu din seria 5xxx unde sunt necesare proprietăți mecanice mai mari, în special pentru aplicații structurale în industria navală, transport și vase sub presiune.
Avantajele de bază
1
Rezistență ridicată
Mangan addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Rafinarea cerealelor
Conținutul controlat de mangan promovează structura fină a granulelor echiaxiale în depozitul de sudură, îmbunătățind rezistența la oboseală și reducând fisurarea prin solidificare.
3
Rezistenta la coroziune
magneziu-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Calitatea sudurii
Finisajul suprafeței ras cu conținut de hidrogen sub 0,12 ml/100 g produce suduri de calitate radiografică cu porozitate minimă.
Specificațiile produsului
Diametrele firului 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Ambalare D200 (2kg) · D300 (7kg) · K355 (50kg) · Tambur de plată (180kg)
Starea suprafeței Finisaj ras · Degresat chimic · Adâncimea de oxid sub 30Å
Gaz de protecție 100% Argon (99,996%) · Ar-He 75/25 pentru secțiuni grele
Interval de topire 570°C - 635°C (1060°F - 1175°F)
Densitatea 2,66 g/cm³
Limite de compoziție chimică
magneziu (Mg) 4,5 - 5,5%
Mangan (Mn) 0,5 - 1,0%
Crom (Cr) 0,05 - 0,20%
Titan (Ti) 0,05 - 0,15%
Fier (Fe) 0,40% max
Aluminiu (Al) Echilibru
Total alte elemente sub 0,15%
Scenarii de aplicare
Structuri marine Corpuri de nave, platforme offshore, echipamente de punte, risers marine
Vase sub presiune Rezervoare sudate, containere chimice, vase de depozitare criogenice
Transport Vagoane, remorci de camioane, benzi, cisterne de combustibil
Fabricare structurală Brațe de macara, poduri, schele, componente structurale din aluminiu
Parametrii de sudare
Tensiune: 21-25 V
Curent: 130-190 A
Viteza de alimentare a firului: 4,5-7,5 m/min
Debit de argon: 18-24 L/min
Dimensiune: 12-18 mm
Interpass Temp: Sub 120°C
Întrebări frecvente
Ce materiale de bază poate suda ER5556?
ER5556 este proiectat pentru sudarea aliajelor de aluminiu din seria 5xxx, inclusiv 5052, 5056, 5083, 5086, 5183 și 5556. Oferă proprietăți mecanice corespunzătoare și rezistență la coroziune pentru aceste aliaje.
ER5556 necesită tratament termic după sudare?
Nu, ER5556 atinge proprietăți mecanice complete în starea de sudare, fără tratament termic după sudare. Adăugarea de mangan asigură întărirea soluției solide direct după sudare.
Ce gaz de protecție ar trebui utilizat cu ER5556?
Se recomandă 100% argon (puritate 99,996%). Pentru secțiuni mai groase de 12 mm, amestecul Argon-Heliu 75/25 poate îmbunătăți penetrarea și acțiunea de umectare.
Ce cauzează porozitatea la sudarea cu ER5556?
Porozitatea este cauzată de obicei de umiditatea de pe suprafața firului, materialul de bază contaminat sau acoperirea inadecvată a gazului de protecție. Asigurați-vă umiditatea sub 55%, curățați bine metalul de bază și verificați debitul de gaz.
Cerințe de depozitare
Păstrați bobinele în ambalajul original sigilat sub vid la 10-35°C cu umiditate relativă sub 55%. Bobinele deschise trebuie folosite în 96 de ore. Pentru depozitare prelungită, așezați într-un dulap încălzit la 35-45°C. Preveniți expunerea la ceața de ulei, praful de măcinat sau vaporii chimici.
Precauții la manipulare
Folosiți mănuși curate, fără praf atunci când manipulați sârmă. Preveniți contactul cu uleiul, grăsimea sau ceața de lichid de răcire. Nu depozitați în apropierea zonelor de prelucrare a oțelului carbon. Puneți capacul de protecție pe bobină după fiecare utilizare. Înlocuiți căptușeala de teflon la fiecare 150 kg de sârmă consumată.
ER5556 Sârmă de sudare din aluminiu
Venind din China,
Marketing către lume.
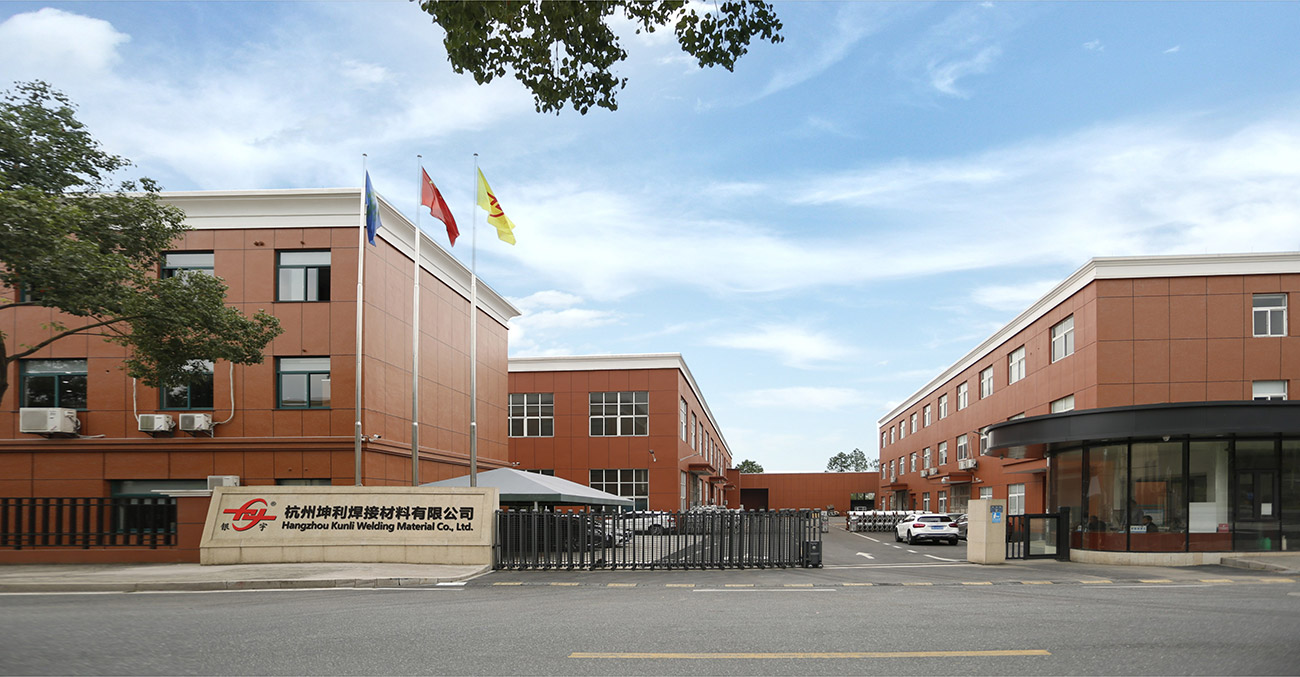
Hangzhou Kunli welding materials Co., Ltd. este situat în zona industrială a orașului Puyang, districtul Xiaoshan, Hangzhou, provincia Zhejiang. Este o tehnologie de înaltă tehnologie și de înaltă performanță China ER5556 Sârmă de sudare din aluminiu producător și angro ER5556 Sârmă de sudare din aluminiu furnizor. Compania are peste 20 de ani de experiență în producția de sârmă din aliaj de aluminiu, cu echipamente internaționale avansate de fabricare a sârmei de sudură din aliaj de aluminiu, echipamente complete de testare, proces de producție stabil și sistem strict de control al calității. Cele de înaltă performanță OEM/ODM ER5556 Sârmă de sudare din aluminiu produs de companie a trecut cu succes o serie de certificări internaționale autorizate, cum ar fi DB, CE, ABS, DNV, CCS, etc. Avem o capacitate de producție de peste 200 de tone pe lună și 50% a fost exportat în peste 30 de țări precum SUA, Mexic, Asia de Sud-Est, Japonia, Coreea, Australia, Noua Zeelandă și etc.
-

30+
FOLOSIT ÎN SECTORUL TEHNOLOGIEI INDUSTRIE GRE
-

35
ANI DE EXPERIENTA IN CERCETARE SI DEZVOLTARE
-

200+
INSTITUȚII COOPERATIVE DE CERCETARE și DEZVOLTARE LA SCĂRĂ MARE
-

20+
COMERȚUL GLOBAL ȚĂRI ȘI REGIUNI
Venind din China,
Marketing către lume.
Peste 90% dintre operatorii noștri de teren au pregătire profesională și tehnică și au mulți ani de experiență în prelucrarea și asamblarea echipamentelor. Tocmai datorită acestei echipe unite, dedicate, de pionierat, calificate și experimentate, tehnologia și produsele companiei pot fi actualizate și îmbunătățite continuu.


INTRAȚI ÎN LEGĂTURĂ
Trimite-ne un Mesaj
produse asemanatoare
-
 Vezi mai mult
5154 Sârmă de sudare din aliaj de aluminiu
-
 Vezi mai mult
ER4043 Sârmă de sudare din siliciu și aluminiu
-
 Vezi mai mult
Sârmă de sudare Mig din aluminiu ER4047
-
 Vezi mai mult
Sârmă din aliaj Al-Mg ER5154
-
 Vezi mai mult
ER5087 Sârmă de sudură magneziu aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5183
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5356
-
 Vezi mai mult
ER5554 Sârmă de sudare din aluminiu
-
 Vezi mai mult
ER5556 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER1100
-
 Vezi mai mult
ER5754 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER2319
::: Ultimele stiri :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Sudarea aluminiului pare destul de simplă de la distanță. Materialul este ușor, ușor de modelat și apare peste tot în stru...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
De la distanță, sudarea aluminiului pare destul de simplă - alimentați firul, loviți arcul, deplasați-vă de-a lungul cusăt...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
Un sudor care stă la o bancă, uitându-se la trei bobine de sârmă de aluminiu care arată aproape identice, știe exact câte ...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
Un sudor care face un pas înapoi de la o îmbinare de aluminiu finită, doar pentru a găsi pori împrăștiați pe margine sau c...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Controlul calității firului de sudură din aluminiu: unde încep de fapt cele mai multe probleme de sudare Un produ...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Două bobine de sârmă de sură pot purta aceeași denumire de altele, același diametru pe etichetă și aceeași clasificare ...
Extensie de informații despre industrie
Mai multe informații despre ER5556 Sârmă de sudare din aluminiu
Sârmă de sudare din aluminiu ER5556 - Metal de umplutură Al-Mg5Mn0.8 de înaltă rezistență
Ca a Producător Er5556 Aluminium Welding Wire.html , potrivim configurația produsului la aplicație, limitele de operare, interfețele și criteriile de acceptare definite pentru fiecare proiect.
Hangzhou Kunli Welding Materials Co., Ltd. este o companie specializată ER5556 Producător de sârmă de sudare din aluminiu și furnizor din China, producând acest metal de umplutură din seria 5xxx pentru aplicații structurale care necesită o rezistență mai mare decât ER5356. Cu peste 20 de ani de experiență în producția de sârmă din aliaj de aluminiu, furnizăm ER5556 în formate MIG, TIG și tambur șantierelor navale, producătorilor de vase sub presiune, producătorilor de șine și camioane și atelierelor generale de structuri din peste 30 de țări.
ER5556 nostru este formulat cu 4,5–5,5% magneziu și 0,5–1,0% mangan. Adăugarea de mangan oferă întărirea soluției solide și rafinarea granulelor, oferind o rezistență la tracțiune de 340–370 MPa, fără tratament termic după sudare. Sârma este fabricată cu un finisaj de suprafață ras pentru a îndepărta oxizii și lubrifianții reziduali, păstrând conținutul de hidrogen sub 0,12 ml/100g pentru suduri de calitate radiografică cu porozitate minimă.
Gama de produse și ambalaj
Furnizăm ER5556 în diametrele și ambalajele cel mai frecvent utilizate în mediile de producție. Toate bobinele sunt sigilate în vid cu desicant pentru a proteja suprafața firului până la utilizare.
| Format | Diametre disponibile | Ambalaj tipic |
|---|---|---|
| bobine MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7 kg |
| Lansete drepte TIG | 1.6, 2.0, 2.4, 3.0, 3.2, 4.0, 5.0 mm | 5, 10 kg per cutie |
| Bobine | 2,4, 3,0, 3,2, 4,0 mm | 8-15 kg |
| Tobe | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 kg |
Pentru liniile automate, vă recomandăm bobinele D200 (2 kg), D300 (7 kg) sau K355 (50 kg), în funcție de configurația alimentatorului dvs. Sunt disponibile tamburi pentru celulele robotizate de sudare de mare volum.
Aplicații și potrivirea materialului de bază
ER5556 este proiectat pentru sudarea aliajelor din seria 5xxx unde sunt necesare proprietăți mecanice mai mari și, de asemenea, funcționează bine pe multe aliaje 6xxx și 7xxx. Materialele de bază tipice includ 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 și 7005. Aplicațiile comune includ:
- Structuri marine: carene de nave, platforme offshore, echipamente de punte, risers marine
- Recipiente sub presiune: rezervoare sudate, containere chimice, depozitare criogenică
- Transport: vagoane, remorci camioane, benzi, cisterne
- Fabricare structurală: brațuri de macara, poduri, schele, componente din aluminiu
În comparație cu ER5356, conținutul mai mare de mangan din ER5556 îmbunătățește rezistența și lucrabilitatea, făcându-l alegerea preferată pentru sudurile cu sarcină și critice la oboseală. De asemenea, oferă o rezistență mai bună la fisurarea la cald în sudarea în secțiuni groase sau în mai multe treceri.
Compoziție chimică și proprietăți mecanice
ER5556 nostru îndeplinește clasificările AWS A5.10, ISO 18273 și GB/10858 S AL 5556. Compoziția controlată asigură proprietăți consistente ale metalului de sudură.
| Element | Limită (% în greutate) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Cr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Fii | ≤0,0003 |
| Alții (fiecare) | ≤0,05 |
| Altele (total) | ≤0,15 |
Proprietăți tipice ale îmbinării sudate pe materialul de bază 5456-H112: rezistență la tracțiune 310 MPa, limită de curgere 160 MPa, alungire 14%. Sârma are un interval de topire de 570–635°C și o densitate de 2,66 g/cm³.
Parametrii de sudare și gazul de protecție
Pentru sudarea MIG, vă recomandăm următorii parametri de pornire pentru sârmă de 1,2 mm:
- Tensiune: 21–25 V
- Curent: 130–190 A
- Viteza de avans a firului: 4,5–7,5 m/min
- Debit de argon: 18–24 L/min
- Delimitare: 12–18 mm
- Temperatura interpass: sub 120°C
Utilizați 100% argon (puritate 99,996%) pentru majoritatea aplicațiilor. Pentru secțiunile mai groase de 12 mm, un amestec de argon-heliu 75/25 îmbunătățește penetrarea și umezirea. Firul oferă un arc stabil și un aspect bun al mărgelelor pe o fereastră largă de parametri.
Controlul calității și conformitatea
ER5556 nostru este produs în fabrica noastră din Hangzhou cu linii de producție avansate la nivel internațional și echipamente complete de testare. Operăm un sistem strict de control al calității și am obținut certificări DB, CE, ABS, DNV și CCS. Laboratorul nostru intern include spectrometrie cu emisii optice, microscopie metalografică, testare la tracțiune și roboți de sudare pentru testarea procedurilor.
Fiecare lot de producție este testat pentru compoziția chimică, proprietățile mecanice și sudabilitatea. Oferim certificate de testare a materialelor și, la cerere, rapoarte de inspecție de la terți. Capacitatea noastră de producție lunară depășește 200 MT, permițându-ne să furnizăm atât bobine standard, cât și ambalaje personalizate pentru proiecte mari.
Depozitare și manipulare
Pentru a menține calitatea sârmei, depozitați bobinele în ambalajul original sigilat sub vid la 10–35°C, cu umiditate relativă sub 55%. Odată deschis, utilizați firul în 96 de ore. Pentru o depozitare mai lungă, plasați bobinele într-un dulap încălzit la 35-45°C. Evitați expunerea la ceața de ulei, praful de măcinat sau vaporii chimici. Folosiți mănuși curate, fără pudră atunci când manipulați sârmă și înlocuiți căptușeala de teflon în lanterna dvs. MIG la fiecare 150 kg de sârmă consumată.
Informații pe care le folosim pentru a vă configura soluția
Pentru a pregăti o ofertă precisă și a recomanda configurația corectă a ER5556, avem nevoie de următoarele detalii de proiect:
- Material de bază aliaj și grosime
- Proces de sudare (MIG, TIG sau automat)
- Diametrul firului și formatul de ambalare necesare
- Proiectarea îmbinării și poziția de sudare
- Cerințe de proprietate mecanică (de exemplu, întindere, curgere, alungire)
- Standarde de conformitate sau specificații ale clienților
- Consumul estimat lunar sau anual
Cu aceste informații, putem potrivi chimia firului, finisarea suprafeței și ambalajul cu mediul dumneavoastră de producție. De asemenea, oferim servicii OEM/ODM pentru diametre personalizate, tipuri de bobine și etichetare.
Produse înrudite
Gama noastră de sârmă de sudură din aluminiu include alte opțiuni din seria 5xxx, cum ar fi Sârmă de sudare din aluminiu ER5356 , Sârmă de sudare din aluminiu ER5183 și sârmă de sudare din aluminiu ER5087. Pentru aplicațiile din seria 4xxx, oferim sârmă de sudare din siliciu și aluminiu ER4043 și sârmă de sudură Mig aluminiu ER4047. Echipa noastră vă poate ajuta să selectați metalul de umplutură potrivit pentru aliajul de bază și cerințele de service.
Întrebări frecvente
Ce materiale de bază poate suda ER5556?
ER5556 este proiectat pentru sudarea aliajelor de aluminiu din seria 5xxx, inclusiv 5052, 5056, 5083, 5086, 5183 și 5556. Oferă proprietăți mecanice corespunzătoare și rezistență la coroziune pentru aceste aliaje. De asemenea, este potrivit pentru îmbinarea aliajelor 6xxx și 7xxx în multe aplicații structurale.
ER5556 necesită tratament termic după sudare?
Nu, ER5556 atinge proprietăți mecanice complete în starea de sudare, fără tratament termic după sudare. Adăugarea de mangan asigură întărirea soluției solide direct după sudare.
Ce gaz de protecție ar trebui utilizat cu ER5556?
Se recomandă 100% argon (puritate 99,996%). Pentru secțiuni mai groase de 12 mm, un amestec Argon-Heliu 75/25 poate îmbunătăți penetrarea și acțiunea de umectare.
Ce cauzează porozitatea la sudarea cu ER5556?
Porozitatea este cauzată de obicei de umiditatea de pe suprafața firului, materialul de bază contaminat sau acoperirea inadecvată a gazului de protecție. Asigurați-vă umiditatea sub 55%, curățați bine metalul de bază și verificați debitul de gaz.
Puteți furniza ambalaje personalizate sau etichete OEM?
Da, oferim servicii OEM/ODM. Putem personaliza dimensiunile bobinelor, ambalajul și etichetarea conform specificațiilor dumneavoastră. Contactați-ne cu cerințele dvs. și vă vom oferi o soluție personalizată.

LINK-URI RAPIDE
PRODUS
CONTACTAŢI-NE
-
Jianpu Road nr.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
bogat@chinayinyu.com
