
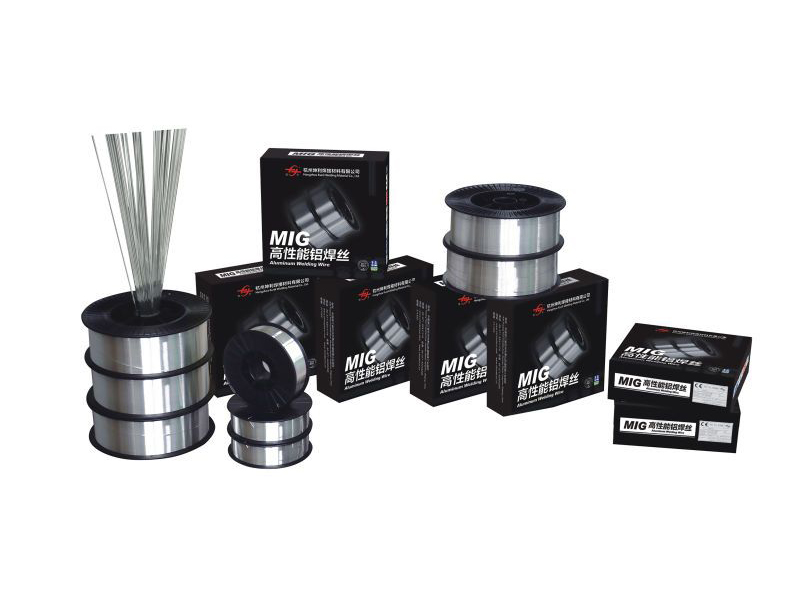
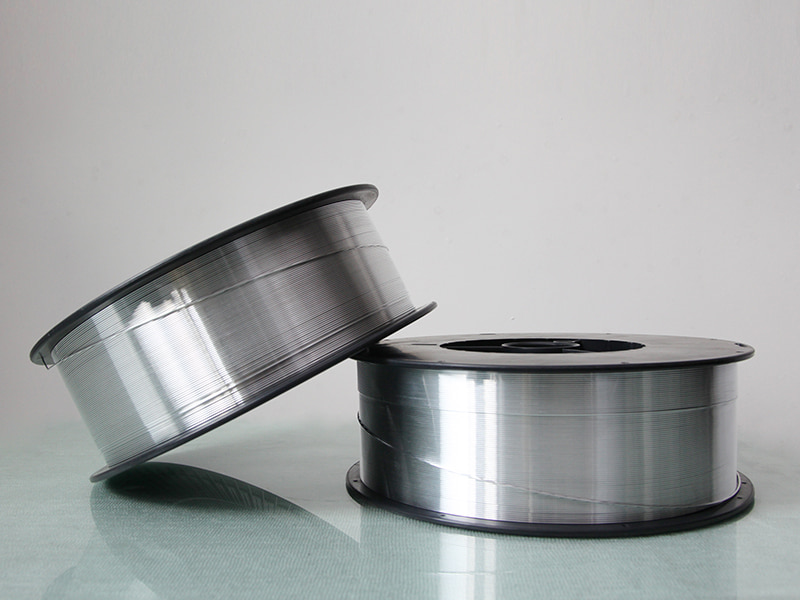
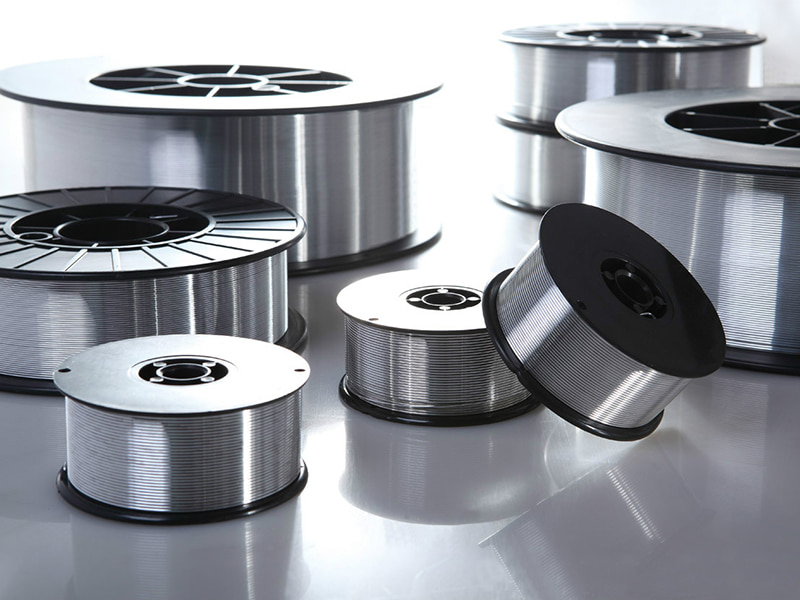
Sârmă de sudare din aluminiu
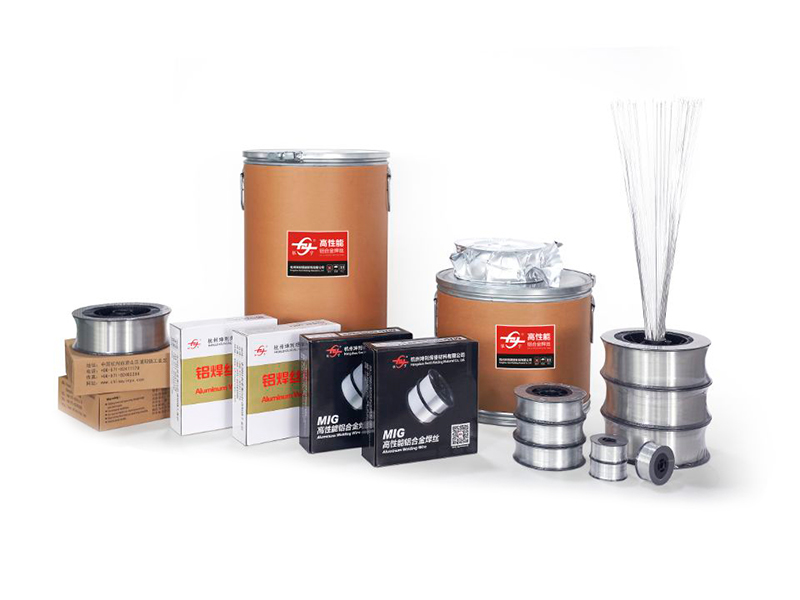
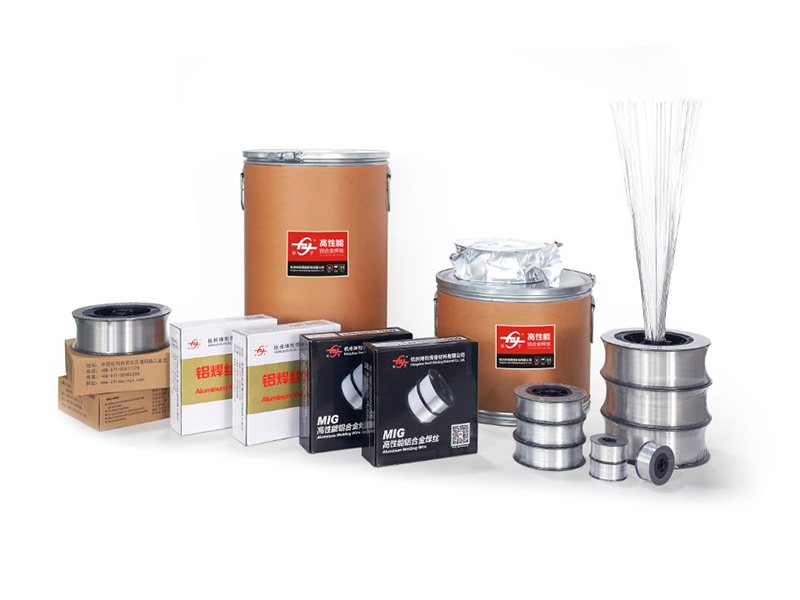
Sârmă de sudare Mig din aluminiu ER4047
4047 este un metal de umplutură din Siliciu Aluminiu 12%, care are o rezistență excelentă la coroziune și un punct de topire scăzut, asigurând un număr foarte scăzut de deformații în metalul de bază, recomandat pentru sudarea aliajelor ca 1060, 1350, 3003, 3004, 5052, 6060,6063,etc60. și turnarea aliajelor de Al, cum ar fi 710.0,711.0.
E-mail: bogat@chinayinyu.com
Contactaţi-ne
Descriere produs
Al-Si12 Aliaj eutectic
ER4047 Sârmă de sudare din aluminiu
Conținut ridicat de siliciu | Aplicații de lipire și fuziune
11-13%
Gama Silicon
577-582°C
Topitură eutectică
0,35-0,45 S/cm
Conductivitate
ER4047 este un metal de umplutură aluminiu-siliciu aproape eutectic, care conține 11,0% până la 13,0% siliciu. Această compoziție oferă cel mai scăzut punct de topire dintre firele de sudură din aliaj de aluminiu, făcându-l potrivit pentru aplicații de lipire și sudarea materialelor de ecartament subțire. Concentrația mare de siliciu produce un bazin de sudură fluid cu contracție de solidificare redusă. Siliciul minimizează, de asemenea, formarea de compuși intermetalici fragili la îmbinarea aluminiului cu oțelurile acoperite sau cu metale diferite.
Densitate (solidă) 2,65 g/cm³
Rezistivitate electrică 46 nΩ·m
Conductivitate termică 155 W/m·K
Coeficientul de expansiune 21,5 um/m.K
Atribute de performanță de bază
Fluiditatea eutectică
Compoziția de 11-13% siliciu produce un interval de îngheț îngust de numai 5°C, permițând bazinului de sudură să curgă ușor în goluri strânse și geometrii complexe de îmbinare. Această caracteristică sprijină lipirea îmbinărilor suprapuse și repararea componentelor din aluminiu turnat.
Atenuarea fisurilor la cald
Conținutul ridicat de siliciu crește fracția de volum a fazei eutectice la granițele granulelor, găzduind tulpinile de contracție termică în timpul solidificării. Acest lucru reduce susceptibilitatea la fisurare la sudarea aliajelor 5xxx cu conținut ridicat de magneziu sau atunci când nivelurile de diluție variază.
Compatibilitatea lipirii
Temperatura scăzută a lichidului (582°C) permite lipirea prin scufundare și lipirea cu torță a ansamblurilor din aluminiu fără a topi materialul de bază. Rezistența îmbinării ajunge la 120-150 MPa în îmbinările articulate configurate corespunzător.
Controlul porozității
Siliciul acționează ca un dezoxidant, reducând solubilitatea hidrogenului în bazinul de sudură topit. Acest lucru are ca rezultat niveluri de porozitate mai scăzute în comparație cu materialele de umplutură din aluminiu pur, în special atunci când se sudează suprafețe anodizate sau oxidate.
FIȘĂ TEHNICĂ
Diametrele firului
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Masurat de precizie, toleranta ±0,007 mm
Tratament de suprafață
Ras Degresat Oxid Controlat
Conținut de oxigen la suprafață sub 80 ppm
Configurare spool
D200 / D300 / K300 / Tamburi de plată
Strat bobinat cu pas transversal 0,85-1,1 mm
Standarde de conformitate
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
Certificat CE pentru echipamente sub presiune
⸬
Matricea aplicațiilor industriale
HVAC & Refrigerare
Schimbătoare de căldură din aluminiu lipit, serpentine de condensator, miezuri de evaporator, ansambluri de conducte de lichid
Transfer de căldură auto
Rezervoare de radiatoare, miezuri de încălzire, răcitoare de aer de încărcare, răcitoare de ulei, plăci de răcire a bateriei
Inginerie electrică
Îmbinări de bare colectoare, înfășurări transformatoare, carcase condensatoare, tranziții din aluminiu la cupru
Repararea aditivilor
Restaurarea pieselor turnate sub presiune din aluminiu, repararea porozității componentelor turnate, formarea suprafețelor uzate
Structuri ușoare
Ansambluri de țevi cu pereți subțiri, lipirea panourilor tip fagure, suporturi nestructurale aerospațiale
Generare de energie
Reparatii carcasa generatoarelor, componente sisteme de racire pentru transformatoare, confectionare conducte bus
Fuziune incompletă în îmbinările brazate
Creșteți temperatura de preîncălzire a metalului de bază la 250-300°C. Verificați dacă metalul de umplutură este aplicat pe toată lungimea îmbinării. Mențineți un spațiu liber între 0,05 mm și 0,15 mm pentru acțiunea fluxului capilar.
Eroziunea sau topirea metalelor comune
Reduceți timpul de funcționare a pistolului și controlați aportul de căldură. Pentru materiale subțiri (sub 1,5 mm), utilizați o viteză mai mică de avans a sârmei și o viteză de deplasare mai mare de 40 cm/min. Luați în considerare parametrii GTAW în impulsuri cu curent de vârf sub 140A.
Reziduuri gri sau negre pe sudură
Segregarea sau oxidarea excesivă a siliciului. Verificați puritatea gazului de protecție (argon minim 99,996%). Creșteți debitul de gaz la 18-22 L/min și verificați absența curentilor de aer în apropierea zonei de sudare.
Flambarea firului la rolele de antrenare
Treceți la role cu canelură în U cu presiunea de contact setată la cea mai scăzută setare efectivă. Utilizați căptușeală de teflon extinsă cu un diametru interior cu 0,1 mm mai mare decât firul. Reduceți tensiunea pe butucul bobinei de sârmă.
Protocol de recepție și stocare
- Verificați integritatea ambalajului la primire. Orice deteriorare a etanșării cu vid necesită inspecție sau respingere imediată a firului.
- Depozitați bobinele în ambalajul original în zone ferite de praf din aer, ceață de ulei sau vapori chimici.
- Mențineți temperatura de depozitare între 10°C și 35°C. Umiditatea relativă să nu depășească 55%.
- Rotiți stocul folosind metoda FIFO. Termenul de valabilitate maxim în ambalaj nedeschis este de 36 de luni.
Condiționare înainte de utilizare
- Lăsați firul să se aclimatizeze la temperatura ambiantă de sudare timp de 12 ore înainte de a deschide pachetul sigilat.
- Pentru bobinele depozitate sub 10°C, condiționați la 20-25°C timp de 24 de ore pentru a elimina riscul de condens.
- După deschidere, utilizați sârmă în 72 de ore. Bobinele parțial utilizate pot fi depozitate în dulap uscat la 30-40°C.
- Nu transferați sârmă între bobine, deoarece modelul de înfășurare a stratului va fi perturbat.
Linia de bază a parametrilor de sudare
- GMAW (1.2mm): 18-22V, 100-160A, 100% Argon 18-22 L/min, stickout 15-20mm.
- GTAW (2.4mm): 80-140A, echilibru AC 65-75%, 100% Argon 10-15 L/min.
- Lipire (torță): Flacără neutră, tip flux FB3-S, temperatura metalului de bază 580-610°C.
Sârmă de sudare Mig din aluminiu ER4047
Venind din China,
Marketing către lume.
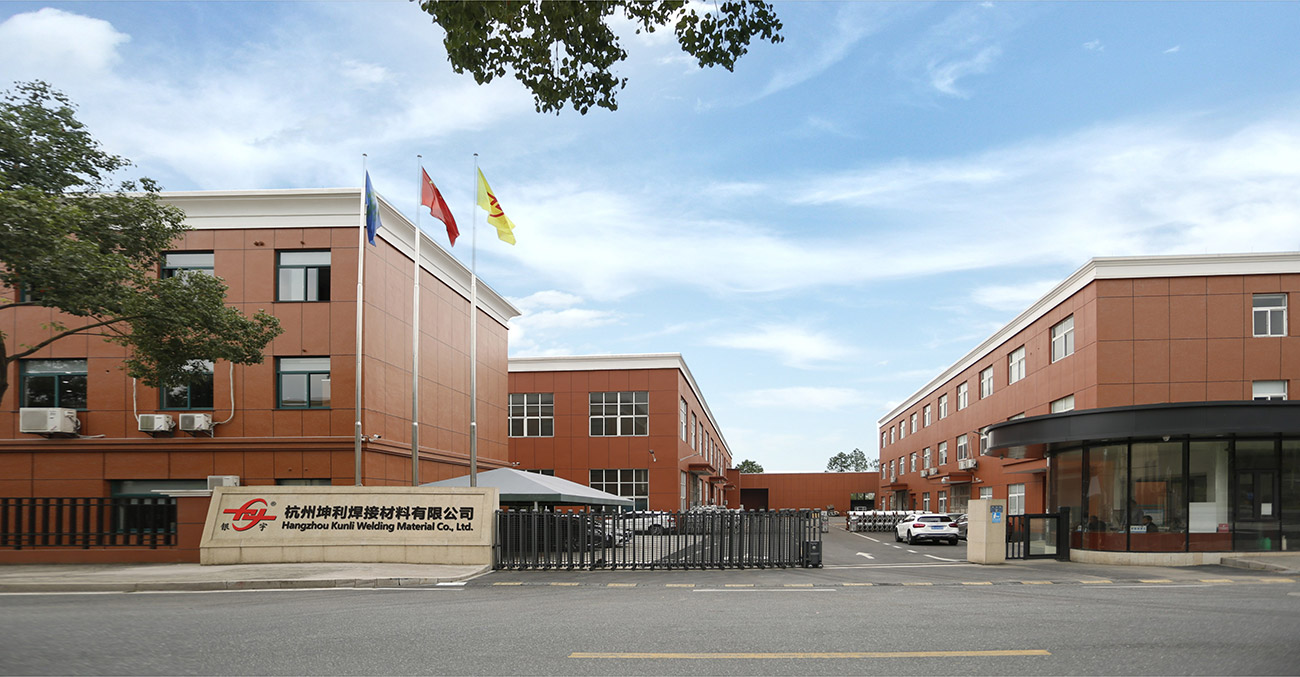
Hangzhou Kunli welding materials Co., Ltd. este situat în zona industrială a orașului Puyang, districtul Xiaoshan, Hangzhou, provincia Zhejiang. Este o tehnologie de înaltă tehnologie și de înaltă performanță China Sârmă de sudare Mig din aluminiu ER4047 producător și angro Sârmă de sudare Mig din aluminiu ER4047 furnizor. Compania are peste 20 de ani de experiență în producția de sârmă din aliaj de aluminiu, cu echipamente internaționale avansate de fabricare a sârmei de sudură din aliaj de aluminiu, echipamente complete de testare, proces de producție stabil și sistem strict de control al calității. Cele de înaltă performanță OEM/ODM Sârmă de sudare Mig din aluminiu ER4047 produs de companie a trecut cu succes o serie de certificări internaționale autorizate, cum ar fi DB, CE, ABS, DNV, CCS, etc. Avem o capacitate de producție de peste 200 de tone pe lună și 50% a fost exportat în peste 30 de țări precum SUA, Mexic, Asia de Sud-Est, Japonia, Coreea, Australia, Noua Zeelandă și etc.
-

30+
FOLOSIT ÎN SECTORUL TEHNOLOGIEI INDUSTRIE GRE
-

35
ANI DE EXPERIENTA IN CERCETARE SI DEZVOLTARE
-

200+
INSTITUȚII COOPERATIVE DE CERCETARE și DEZVOLTARE LA SCĂRĂ MARE
-

20+
COMERȚUL GLOBAL ȚĂRI ȘI REGIUNI
Venind din China,
Marketing către lume.
Peste 90% dintre operatorii noștri de teren au pregătire profesională și tehnică și au mulți ani de experiență în prelucrarea și asamblarea echipamentelor. Tocmai datorită acestei echipe unite, dedicate, de pionierat, calificate și experimentate, tehnologia și produsele companiei pot fi actualizate și îmbunătățite continuu.


INTRAȚI ÎN LEGĂTURĂ
Trimite-ne un Mesaj
produse asemanatoare
-
 Vezi mai mult
5154 Sârmă de sudare din aliaj de aluminiu
-
 Vezi mai mult
ER4043 Sârmă de sudare din siliciu și aluminiu
-
 Vezi mai mult
Sârmă de sudare Mig din aluminiu ER4047
-
 Vezi mai mult
Sârmă din aliaj Al-Mg ER5154
-
 Vezi mai mult
ER5087 Sârmă de sudură magneziu aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5183
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5356
-
 Vezi mai mult
ER5554 Sârmă de sudare din aluminiu
-
 Vezi mai mult
ER5556 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER1100
-
 Vezi mai mult
ER5754 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER2319
::: Ultimele stiri :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Sudarea aluminiului pare destul de simplă de la distanță. Materialul este ușor, ușor de modelat și apare peste tot în stru...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
De la distanță, sudarea aluminiului pare destul de simplă - alimentați firul, loviți arcul, deplasați-vă de-a lungul cusăt...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
Un sudor care stă la o bancă, uitându-se la trei bobine de sârmă de aluminiu care arată aproape identice, știe exact câte ...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
Un sudor care face un pas înapoi de la o îmbinare de aluminiu finită, doar pentru a găsi pori împrăștiați pe margine sau c...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Controlul calității firului de sudură din aluminiu: unde încep de fapt cele mai multe probleme de sudare Un produ...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Două bobine de sârmă de sură pot purta aceeași denumire de altele, același diametru pe etichetă și aceeași clasificare ...
Extensie de informații despre industrie
Mai multe informații despre Sârmă de sudare Mig din aluminiu ER4047
Sârmă de sudare MIG din aluminiu ER4047
Ca a Er4047 Aluminium Mig Welding Wire.html producător , potrivim configurația produsului la aplicație, limitele de operare, interfețele și criteriile de acceptare definite pentru fiecare proiect.
Ca a specialized ER4047 Producător de sârmă de sudare Mig din aluminiu , Hangzhou Kunli Welding Materials Co., Ltd. produce un metal de umplutură Al-Si12 aproape eutectic cu 11–13% siliciu. Această compoziție oferă cel mai scăzut punct de topire dintre firele de sudură din aluminiu, făcându-l alegerea preferată pentru lipire, sudare cu ecartament subțire și aplicații în care fluiditatea și rezistența la fisuri sunt critice. Sârma noastră este fabricată în fabrica noastră din China, cu peste 20 de ani de experiență, folosind echipamente avansate și un control strict al calității pentru a asigura performanță constantă.
Prezentare generală a produsului
ER4047 este un aliaj eutectic cu un interval îngust de topire de 577–582°C, oferind o fluiditate excelentă și o contracție redusă la solidificare. Este proiectat pentru îmbinarea aliajelor de aluminiu precum 1060, 1350, 3003, 3004, 5052, 6060, 6061 și 6063, precum și a aliajelor turnate precum 710.0 și 711.0. Conținutul ridicat de siliciu minimizează fisurarea la cald și îmbunătățește rezistența la coroziune, făcându-l ideal pentru schimbătoare de căldură HVAC, radiatoare auto, bare electrice și repararea componentelor turnate.
Specificații cheie
| Parametru | Valoare |
|---|---|
| Conținut de siliciu | 11,0 – 13,0% |
| Interval de topire | 577 – 582°C |
| Densitatea | 2,65 g/cm³ |
| Conductivitate electrică | 0,35 – 0,45 S/cm |
| Conductivitate termică | 155 W/m·K |
| Coeficientul de expansiune | 21,5 um/m.K |
Configurații disponibile
Furnizăm ER4047 într-o gamă de diametre și ambalaje pentru a se potrivi diferitelor procese de sudare și scări de producție:
- Sârmă MIG: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – bobine de 0,5, 2, 5, 6, 7, 9 kg
- Tije TIG: 1.6, 2.0, 2.4, 3.0, 3.2, 4.0, 5.0 mm – pachete de 5 sau 10 kg
- Ambalare tambur: 40 sau 80 kg pentru hrănire automată
- Bobine: 8–15 kg pentru utilizare manuală sau semi-automată
Toate firele sunt măcinate cu precizie la o toleranță de ± 0,007 mm, ras, degresate și controlate cu oxid pentru a menține oxigenul de suprafață sub 80 ppm. Înfășurarea stratului cu pas transversal de 0,85–1,1 mm asigură o alimentare lină și un arc stabil.
Aplicație Fit
ER4047 este proiectat pentru procese în care punctul de topire scăzut și fluiditatea ridicată sunt esențiale:
- HVAC și refrigerare: Schimbătoare de căldură din aluminiu lipit, serpentine de condensare, miezuri de evaporator
- Automobile: Rezervoare de radiatoare, miezuri de încălzire, răcitoare de aer de încărcare, plăci de răcire a bateriei
- electrice: Îmbinări de bare colectoare, înfășurări ale transformatorului, tranziții de la aluminiu la cupru
- Repararea aditivilor: Restaurarea pieselor turnate sub presiune, repararea porozității, formarea suprafețelor uzate
- Structuri ușoare: Tuburi cu pereți subțiri, panouri tip fagure, suporturi aerospațiale nestructurale
Parametrii de sudare
Rezultatele optime depind de proces și de proiectarea îmbinării. Echipa noastră tehnică poate recomanda parametri specifici, dar liniile de bază tipice sunt:
| Proces | Parametrus |
|---|---|
| GMAW (1,2 mm) | 18–22 V, 100–160 A, 100% argon 18–22 L/min, ieșire 15–20 mm |
| GTAW (2,4 mm) | 80–140 A, echilibru AC 65–75%, 100% Argon 10–15 L/min |
| Brazare cu torță | Flacără neutră, flux FB3-S, metal de bază 580–610°C |
Asigurarea calității și conformitatea
ER4047 nostru este produs sub sisteme certificate ISO9001, ISO14000 și ISO18001. Fiecare lot este supus analizei chimice, testelor mecanice și verificării performanței de sudare folosind echipamente avansate precum spectrometrele Shimadzu PDA și roboții de sudare OTC. Firul îndeplinește AWS A5.10 (ER4047) și ISO 18273 (S Al 4047A) și este certificat CE pentru echipamente sub presiune. De asemenea, deținem certificări DB, ABS, DNV și CCS, care acceptă aplicații marine și structurale.
Depozitare și manipulare
Pentru a păstra calitatea firului, depozitați bobinele în ambalajul original într-o zonă curată și uscată (10–35°C, RH <55%). Lăsați ambalajele sigilate să se aclimateze timp de 12 ore înainte de deschidere. După deschidere, utilizați în 72 de ore sau depozitați într-un dulap uscat la 30-40°C. Termenul de valabilitate maxim în ambalaj nedeschis este de 36 de luni.
Informații pe care le folosim pentru a vă configura soluția
Pentru a pregăti o ofertă precisă și o propunere tehnică, avem nevoie de următoarele detalii de proiect:
- Material de bază aliaj și grosime
- Procesul de sudare (MIG, TIG, lipire) și proiectarea îmbinărilor
- Diametrul și tipul de ambalare necesare
- Volumul productiei si programul de livrare
- Orice standarde sau certificări specifice necesare
Inginerii noștri folosesc aceste informații pentru a recomanda configurația optimă a firului și pentru a oferi indicații pentru parametrii de sudare.
Produse înrudite
Explorați gama noastră completă de fire de sudură din aluminiu, inclusiv ER4043 Sârmă de sudare din siliciu și aluminiu pentru sudare de uz general, ER5356 Sârmă de sudare din aluminiu pentru aplicații de înaltă rezistență și ER5183 Sârmă de sudare din aluminiu pentru îmbinări de calitate marine. Pentru mai multe opțiuni, vizitați categoria Sârmă de sudare din aluminiu.
Întrebări frecvente
Care este principalul avantaj al ER4047 față de ER4043?
ER4047 are un conținut mai mare de siliciu (12% față de 5%), oferindu-i un punct de topire mai scăzut și o fluiditate superioară. Acest lucru îl face ideal pentru lipire și sudare cu ecartament subțire, unde sunt necesare spații strânse și distorsiuni minime.
Poate fi folosit ER4047 pentru sudarea aluminiului 6061?
Da, ER4047 este recomandat pentru 6061 și alte aliaje 6xxx. Oferă o bună rezistență la fisuri și performanță la coroziune, deși pentru cerințe de rezistență mai mari, poate fi preferat ER5356.
Ce opțiuni de ambalare sunt disponibile pentru liniile automate de sudare?
Oferim tamburi de 40 sau 80 kg pentru alimentare continuă, precum și bobine cu înfășurare precisă a stratului pentru a asigura o amortizare lină a firului. Ambalajele personalizate pot fi aranjate pentru cerințe specifice liniei.
Cum asigurați o calitate constantă pe loturi?
Procesul nostru de producție include inspecția strictă a materialului primit, monitorizarea în timpul procesului și testarea finală a compoziției chimice, proprietăților mecanice și performanței de sudare. Fiecare lot este urmăribil și documentat.
Oferiți suport tehnic pentru optimizarea parametrilor de sudare?
Da, inginerii noștri de sudură vă pot ajuta cu selectarea parametrilor, depanarea și chiar asistență la fața locului, dacă este necesar. Lucrăm îndeaproape cu clienții pentru a asigura implementarea de succes.

LINK-URI RAPIDE
PRODUS
CONTACTAŢI-NE
-
Jianpu Road nr.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
bogat@chinayinyu.com
