

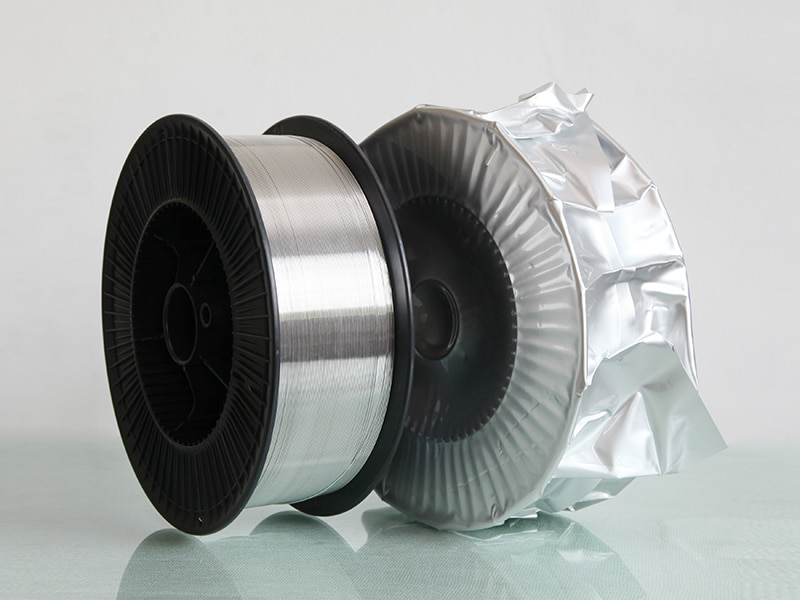

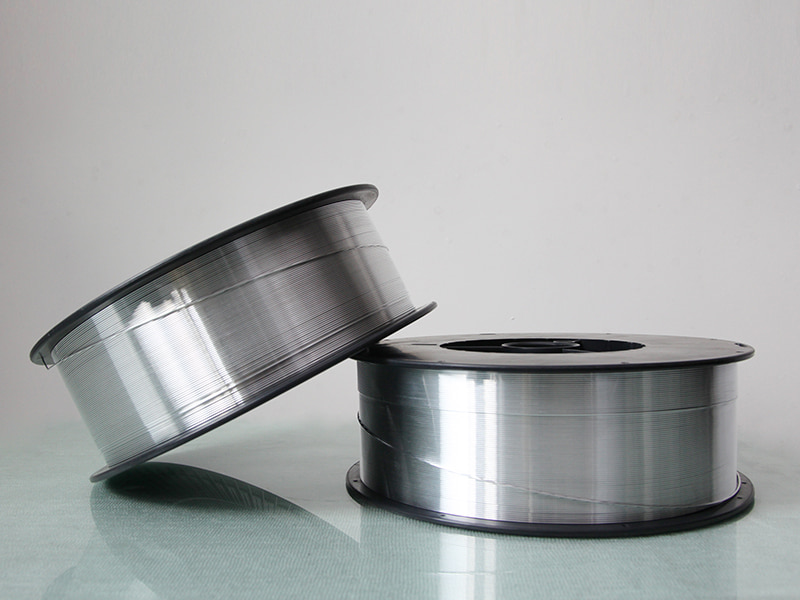

Sârmă de sudare din aluminiu
Sârmă din aliaj Al-Mg ER5154
Sârma din aliaj de grad 5154 Al-Mg este folosit pentru împletirea cablului coaxial pentru ecranare, cu performanța sa bună.
Aplicație principală: cablu coaxial flexibil, o varietate de cablu audio și video, cablu de semnal al vehiculului, cablu de rețea, cablu de transmisie de date și așa mai departe.
E-mail: bogat@chinayinyu.com
Contactaţi-ne
Anterior: ER5087 Sârmă de sudură magneziu aluminiu
Următorul: Sârmă de sudare Mig din aluminiu ER4047
Următorul: Sârmă de sudare Mig din aluminiu ER4047
Descriere produs
Al-Mg4,5Mn
ER5154 Sârmă de sudare din aluminiu
Sistemul magneziu-mangan | Marina și grad structural
3,1-3,9%
magneziu
0,15-0,5%
Mangan
275-320 MPa
Interval de tracțiune
ER5154 este un metal de umplutură aliat cu magneziu și mangan, care conține 3,1% până la 3,9% magneziu cu adăugare controlată de mangan de la 0,15% până la 0,5%. Această compoziție oferă o rezistență mai mare la sudare în comparație cu alternativele ER4043 sau ER5356 la îmbinarea materialelor de bază din seria 5xxx. Conținutul de mangan rafinează structura granulelor din depozitul de sudură, îmbunătățind ductilitatea și rezistența la oboseală. ER5154 menține proprietățile mecanice la temperaturi de serviciu de la -196°C la 65°C, susținând aplicații criogenice și marine. Sistemul de aliaj prezintă stabilitate naturală la îmbătrânire fără cerințe de tratament termic.
Solidus: 570°C
Liquidus: 640°C
Alungire: 16-20%
Duritate: 75-85 HB
Cadrul de performanță tehnică
M
Reținerea rezistenței după sudare
Combinația magneziu-mangan menține 90-95% din rezistența la tracțiune a metalului de bază în starea de sudare. Nu este necesară îmbătrânirea artificială după sudare pentru aplicații structurale.
C
Profil de rezistență la coroziune
Stabilitatea stratului de oxid pasiv la testarea cu pulverizare de sare depășește 2000 de ore conform ASTM B117. Rezistență la atacul intergranular în medii cu clorură comparabilă cu aliajul de bază 5154.
T
Stabilitate termică
Reținerea proprietăților mecanice la temperaturi ridicate (150°C timp de 1000 de ore) arată o reducere mai mică de 8% a rezistenței finale la tracțiune.
W
Soliditatea metalului de sudare
Conținutul controlat de hidrogen sub 0,12 ml per 100 g de aluminiu produce suduri de calitate radiografică de clasa I fără porozitate sau micro-fisurare pe linia centrală.
date de specificație
Oferta de diametru
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Toleranta 0 / -0,008mm
Starea suprafeței
Ras de precizie degresat cu ultrasunete
Lubrifiant rezidual: Sub 0,003 g/kg
Sistem de ambalare
Bobină de plastic D300 (7 kg) · Tambur K355 (50 kg) · Coș de plată (200 kg)
Înfășurare strat cu control de îndoire inversă
Certificare
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · Aprobare ABS Marine
Omologat tip DNV-GL
Cerințe de ecranare
100% Argon (10-25 L/min) sau amestec Ar-He (75/25)
Punct de rouă sub -40°C
Catalog de aplicații de teren
Construcții maritime
Corpuri de nave din aluminiu sudate, panouri de suprastructură, nave de transfer al echipajului offshore, fabricarea tancurilor de marfă GNL
Echipament criogenic
Rezervoare de stocare a gazelor naturale lichide, vase de transport oxigen/azot, linii de procesare chimică la temperatură joasă
Transport greu
Remorci cisternă din aluminiu, vagoane cu buncăr, caroserii autobasculante, componente pentru șasiu container
Sudarea structurală
Punți de poduri, brațe de macara, sisteme de construcție modulare, componente de modernizare seismică
Sisteme de Apărare
Corpuri de vehicule blindate, accesorii pentru nave navale, ansambluri de canistre de rachete, module de pod tactice
Procedura de sudare și depanare
Selectarea parametrilor
Pentru sârmă cu diametrul de 1,2 mm: tensiune 20-24V, curent 120-180A, viteza de alimentare a sârmei 4,5-7,5 m/min. Mențineți vârful de contact până la distanța de lucru de 12-18 mm. Utilizați tehnica de împingere cu unghi de deplasare de 10-15 grade.
Pregătirea comună
Îndepărtați oxidul de suprafață din zona de sudură folosind o perie din oțel inoxidabil dedicată aluminiului. Curățați cu acetonă pentru a elimina reziduurile de hidrocarburi. Pentru grosimea plăcii de peste 8 mm, preîncălziți la 100-120°C pentru a reduce viteza de răcire.
Controlul porozității
Verificați furtunul de gaz de protecție pentru scurgeri. Verificați debitul de gaz cu rotametru. Depozitați firul într-un mediu cu umiditate controlată sub 55% RH. Înlocuiți vârful de contact dacă alezajul este uzat peste 0,1 mm supradimensionat.
Prevenirea fisurilor
Evitați profilele concave ale talonului menținând un avans suficient al firului. Pentru îmbinări reținute, reduceți temperatura între treceri sub 150°C. Utilizați secvența de sudură înapoi pentru ansambluri lungi de cusături.
Probleme de stabilitate a arcului
Verificați starea canelurii rolei de antrenare. Înlocuiți căptușeala de teflon după un consum de 150 kg de sârmă. Verificați conexiunile electrice la clema de lucru și lanterna. Utilizați forma de undă a impulsului pentru pozițiile de sudare verticală în sus.
Inspecție post-sudare
Efectuați testarea colorantului penetrant pentru fisuri de suprafață. Examinare cu ultrasunete pentru defecte interne. Efectuați teste de îndoire conform specificațiilor AWS B4.0 pentru calificarea procedurii.
⛭
Directive privind lanțul de aprovizionare și depozitare
Inspecție de primire
Verificați starea bobinei și integritatea etanșării la vid. Verificați certificatul de lot pentru analiza chimică și rezultatele testelor mecanice. Respingeți orice ambalaj care prezintă pătrunderea umezelii sau deteriorarea fizică.
Conditii de depozit
A se pastra la 10-30°C cu umiditate 30-55%. Mențineți distanța de 1 m față de pereții exteriori. Evitați înălțimea de stivuire care depășește 4 paleți. Utilizați rotația inventarului primul intrat, primul ieșit.
Managementul duratei de valabilitate
Ambalaj nedeschis: 36 de luni de la data fabricației. Bobine deschise: utilizați în 120 de ore când sunt depozitate în mediul atelierului. Pentru bobinele parțiale pe termen lung, utilizați dulapul uscat la 35-45°C.
Protocol de manipulare
Folosiți mănuși curate de bumbac când încărcați firul în alimentator. Preveniți contactul cu uleiul, grăsimea sau ceața de lichid de răcire. Nu așezați bobinele pe podele murdare ale atelierului. Puneți capacul de protecție după fiecare schimb.
Toate datele tehnice reprezintă valori tipice obținute în urma testelor de laborator controlate. Performanța reală depinde de parametrii de sudare specifici, de starea materialului de bază, de geometria îmbinării și de nivelul de calificare al operatorului. Proprietățile mecanice trebuie verificate prin testarea de calificare a procedurii.
Sârmă din aliaj Al-Mg ER5154
Venind din China,
Marketing către lume.
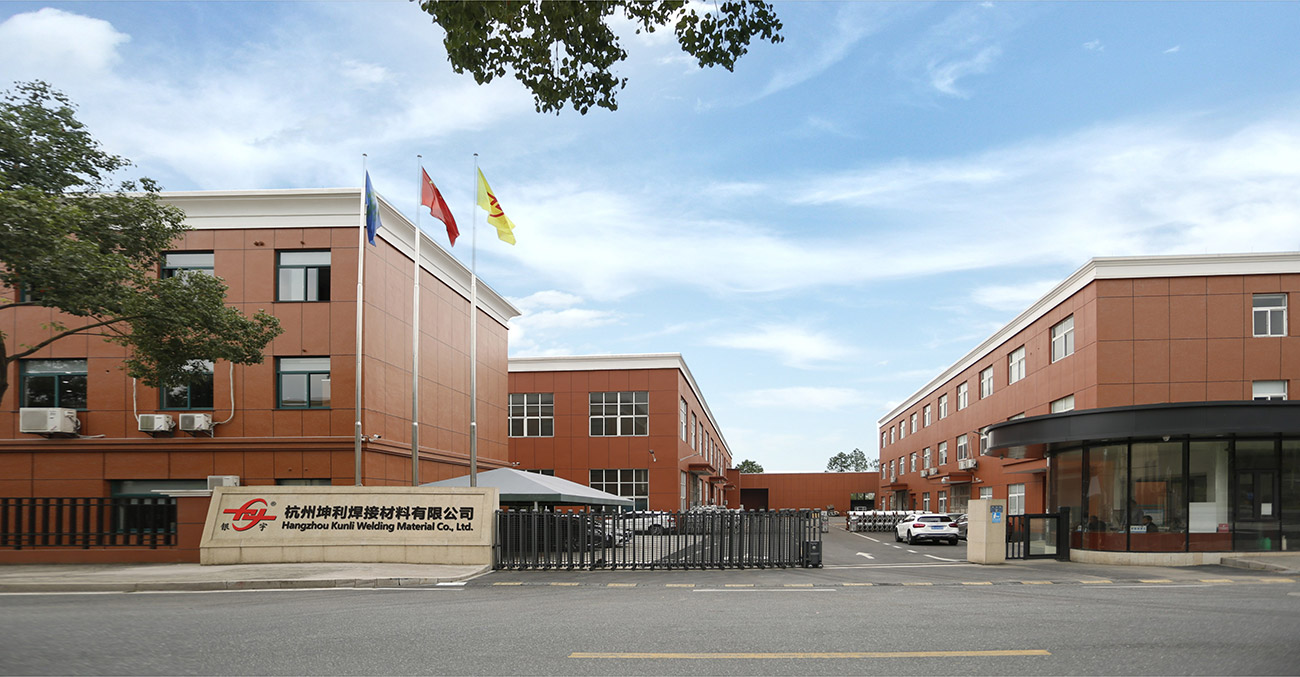
Hangzhou Kunli welding materials Co., Ltd. este situat în zona industrială a orașului Puyang, districtul Xiaoshan, Hangzhou, provincia Zhejiang. Este o tehnologie de înaltă tehnologie și de înaltă performanță China Sârmă din aliaj Al-Mg ER5154 producător și angro Sârmă din aliaj Al-Mg ER5154 furnizor. Compania are peste 20 de ani de experiență în producția de sârmă din aliaj de aluminiu, cu echipamente internaționale avansate de fabricare a sârmei de sudură din aliaj de aluminiu, echipamente complete de testare, proces de producție stabil și sistem strict de control al calității. Cele de înaltă performanță OEM/ODM Sârmă din aliaj Al-Mg ER5154 produs de companie a trecut cu succes o serie de certificări internaționale autorizate, cum ar fi DB, CE, ABS, DNV, CCS, etc. Avem o capacitate de producție de peste 200 de tone pe lună și 50% a fost exportat în peste 30 de țări precum SUA, Mexic, Asia de Sud-Est, Japonia, Coreea, Australia, Noua Zeelandă și etc.
-

30+
FOLOSIT ÎN SECTORUL TEHNOLOGIEI INDUSTRIE GRE
-

35
ANI DE EXPERIENTA IN CERCETARE SI DEZVOLTARE
-

200+
INSTITUȚII COOPERATIVE DE CERCETARE și DEZVOLTARE LA SCĂRĂ MARE
-

20+
COMERȚUL GLOBAL ȚĂRI ȘI REGIUNI
Venind din China,
Marketing către lume.
Peste 90% dintre operatorii noștri de teren au pregătire profesională și tehnică și au mulți ani de experiență în prelucrarea și asamblarea echipamentelor. Tocmai datorită acestei echipe unite, dedicate, de pionierat, calificate și experimentate, tehnologia și produsele companiei pot fi actualizate și îmbunătățite continuu.


INTRAȚI ÎN LEGĂTURĂ
Trimite-ne un Mesaj
produse asemanatoare
-
 Vezi mai mult
5154 Sârmă de sudare din aliaj de aluminiu
-
 Vezi mai mult
ER4043 Sârmă de sudare din siliciu și aluminiu
-
 Vezi mai mult
Sârmă de sudare Mig din aluminiu ER4047
-
 Vezi mai mult
Sârmă din aliaj Al-Mg ER5154
-
 Vezi mai mult
ER5087 Sârmă de sudură magneziu aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5183
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5356
-
 Vezi mai mult
ER5554 Sârmă de sudare din aluminiu
-
 Vezi mai mult
ER5556 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER1100
-
 Vezi mai mult
ER5754 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER2319
::: Ultimele stiri :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum...
Aug 26, 2026
Sudarea aluminiului pare destul de simplă de la distanță. Materialul este ușor, ușor de modelat și apare peste tot în stru...
-
What Welding Conditions Matter for 5183 Aluminium Mi...
Aug 24, 2026
De la distanță, sudarea aluminiului pare destul de simplă - alimentați firul, loviți arcul, deplasați-vă de-a lungul cusăt...
-
How Do Aluminum Welding Wire Types Differ Across Fab...
Aug 19, 2026
Un sudor care stă la o bancă, uitându-se la trei bobine de sârmă de aluminiu care arată aproape identice, știe exact câte ...
-
What Welding Defects Can 4943 Aluminum Welding Wire ...
Aug 17, 2026
Un sudor care face un pas înapoi de la o îmbinare de aluminiu finită, doar pentru a găsi pori împrăștiați pe margine sau c...
-
Aluminum Welding Wire Quality Control Process Explai...
Aug 26, 2026
Controlul calității firului de sudură din aluminiu: unde încep de fapt cele mai multe probleme de sudare Un produ...
-
How Aluminum Welding Wire Is Made: Full Manufacturin...
Aug 18, 2026
Două bobine de sârmă de sură pot purta aceeași denumire de altele, același diametru pe etichetă și aceeași clasificare ...
Extensie de informații despre industrie
Mai multe informații despre Sârmă din aliaj Al-Mg ER5154
Sârmă din aliaj Al-Mg ER5154 - Umplutură de precizie pentru sudare marină, criogenică și structurală
Ca a Er5154 Almg Alloy Wire.html producător , potrivim configurația produsului la aplicație, limitele de operare, interfețele și criteriile de acceptare definite pentru fiecare proiect.
Hangzhou Kunli Welding Materials Co., Ltd. este un producător și furnizor de înaltă tehnologie de sârmă din aliaj ER5154 Al-Mg, conceput pentru aplicații solicitante în care rezistența, rezistența la coroziune și integritatea sudurii nu sunt negociabile. Cu peste 20 de ani de experiență în producția de sârmă din aliaj de aluminiu, furnizăm acest metal de umplutură magneziu-mangan șantierelor navale, producătorilor de echipamente criogenice, producătorilor de transport greu și contractorilor din oțel structural din întreaga lume.
Firul nostru ER5154 îndeplinește standardele AWS A5.10 și ISO 18273 S Al 5154, cu certificări inclusiv DB, CE, ABS, DNV și CCS. Producem peste 200 de tone metrice pe lună, exportând 50% în peste 30 de țări. Ca a Fabrică de sârmă din aliaj ER5154 Al-Mg cu ridicata , combinăm producția avansată cu un control strict al calității pentru a oferi performanțe consistente de la lot la lot.
Prezentare generală a produsului
ER5154 este un metal de umplutură aliat cu magneziu și mangan, care conține 3,1% până la 3,9% magneziu cu adăugare controlată de mangan de la 0,15% până la 0,5%. Această compoziție oferă o rezistență mai mare la sudare în comparație cu ER4043 sau ER5356 la îmbinarea materialelor de bază din seria 5xxx. Conținutul de mangan rafinează structura granulelor din depozitul de sudură, îmbunătățind ductilitatea și rezistența la oboseală. ER5154 menține proprietățile mecanice la temperaturi de serviciu de la -196°C la 65°C, susținând aplicații criogenice și marine. Sistemul de aliaj prezintă stabilitate naturală la îmbătrânire fără cerințe de tratament termic.
Specificații cheie
| Proprietate | Valoare |
|---|---|
| magneziu (Mg) | 3,1% – 3,9% |
| Mangan (Mn) | 0,15% – 0,5% |
| Interval de tracțiune | 275 – 320 MPa |
| Alungirea | 16 – 20% |
| Duritate | 75 – 85 HB |
| Solidus / Liquidus | 570°C / 640°C |
| Oferta de diametru | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm ( 0 / -0,008 mm) |
| Starea suprafeței | Ras de precizie degresat cu ultrasunete; lubrifiant rezidual sub 0,003 g/kg |
| Ambalare | bobină de plastic D300 (7 kg), tambur K355 (50 kg), recipient de plată (200 kg) |
| Certificari | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Aplicație Fit
ER5154 este proiectat pentru sudarea aliajelor de aluminiu din seria 5xxx, în special în medii în care rezistența la coroziune și rezistența la temperatură scăzută sunt critice. Conținutul său de magneziu este optimizat pentru a preveni sensibilizarea și coroziunea intergranulară, făcându-l o alegere preferată pentru structurile marine și offshore.
- Constructii maritime: Corpuri de nave din aluminiu sudate, panouri de suprastructură, nave de transfer al echipajului offshore, fabricarea tancurilor de marfă GNL.
- Echipament criogenic: Rezervoare de stocare a gazelor naturale lichide, vase de transport oxigen/azot, linii de procesare chimică la temperatură joasă.
- Transport greu: Remorci cisternă din aluminiu, vagoane cu buncăr, caroserii autobasculante, componente pentru șasiu container.
- Sudarea structurala: Punți de poduri, brațe de macara, sisteme de construcție modulare, componente de modernizare seismică.
- Sisteme de apărare: Corpuri de vehicule blindate, accesorii pentru nave navale, ansambluri de canistre de rachete, module de pod tactice.
Cadrul de performanță tehnică
- Reținerea rezistenței după sudare: Menține 90-95% din rezistența la tracțiune a metalului de bază în stare de sudare; nu este necesară îmbătrânirea artificială după sudare.
- Profil de rezistență la coroziune: Stabilitatea stratului de oxid pasiv la testarea cu pulverizare de sare depășește 2000 de ore conform ASTM B117; rezistență la atacul intergranular în medii cu clorură comparabilă cu aliajul de bază 5154.
- Stabilitate termică: Reținerea proprietăților mecanice la temperaturi ridicate (150°C timp de 1000 de ore) arată o reducere mai mică de 8% a rezistenței finale la tracțiune.
- Soliditatea metalului de sudare: Conținutul controlat de hidrogen sub 0,12 ml per 100 g de aluminiu produce suduri de calitate radiografică de clasa I fără porozitate sau micro-fisurare pe linia centrală.
Procedura de sudare și depanare
Pentru sârmă cu diametrul de 1,2 mm, parametrii tipici sunt tensiunea 20-24V, curent 120-180A, viteza de alimentare a sârmei 4,5-7,5 m/min. Mențineți vârful de contact până la distanța de lucru de 12-18 mm. Utilizați tehnica de împingere cu unghi de deplasare de 10-15 grade.
Pregătirea comună: Îndepărtați oxidul de suprafață din zona de sudură folosind o perie din oțel inoxidabil dedicată aluminiului. Curățați cu acetonă pentru a elimina reziduurile de hidrocarburi. Pentru grosimea plăcii de peste 8 mm, preîncălziți la 100-120°C pentru a reduce viteza de răcire.
Controlul porozității: Verificați furtunul de gaz de protecție pentru scurgeri. Verificați debitul de gaz cu rotametru. Depozitați firul într-un mediu cu umiditate controlată sub 55% RH. Înlocuiți vârful de contact dacă alezajul este uzat peste 0,1 mm supradimensionat.
Prevenirea fisurilor: Evitați profilele concave ale talonului menținând un avans suficient al firului. Pentru îmbinări reținute, reduceți temperatura între treceri sub 150°C. Utilizați secvența de sudură înapoi pentru ansambluri lungi de cusături.
Probleme de stabilitate a arcului: Verificați starea canelurii rolei de antrenare. Înlocuiți căptușeala de teflon după un consum de 150 kg de sârmă. Verificați conexiunile electrice la clema de lucru și lanterna. Utilizați forma de undă a impulsului pentru pozițiile de sudare verticală în sus.
Inspecție post-sudare: Efectuați testarea colorantului penetrant pentru fisuri de suprafață. Examinare cu ultrasunete pentru defecte interne. Efectuați teste de îndoire conform specificațiilor AWS B4.0 pentru calificarea procedurii.
Directive privind lanțul de aprovizionare și depozitare
Primirea inspecției: Verificați starea bobinei și integritatea etanșării la vid. Verificați certificatul de lot pentru analiza chimică și rezultatele testelor mecanice. Respingeți orice ambalaj care prezintă pătrunderea umezelii sau deteriorarea fizică.
Conditii de depozit: A se pastra la 10-30°C cu umiditate 30-55%. Mențineți distanța de 1 m față de pereții exteriori. Evitați înălțimea de stivuire care depășește 4 paleți. Utilizați rotația inventarului primul intrat, primul ieșit.
Managementul duratei de valabilitate: Ambalaj nedeschis: 36 de luni de la data fabricației. Bobine deschise: utilizați în 120 de ore când sunt depozitate în mediul atelierului. Pentru bobinele parțiale pe termen lung, utilizați dulapul uscat la 35-45°C.
Protocol de manipulare: Folosiți mănuși curate de bumbac când încărcați firul în alimentator. Preveniți contactul cu uleiul, grăsimea sau ceața de lichid de răcire. Nu așezați bobinele pe podele murdare ale atelierului. Puneți capacul de protecție după fiecare schimb.
Asigurarea calității și conformitatea
Unitatea noastră de producție este echipată cu linii de producție avansate la nivel internațional și un laborator complet de testare, inclusiv spectrograf cu emisie optică SHIMADZU PDA 5500, microscop metalografic LEICA DM2550 și sistem robot de sudură OTC A-V6. Fiecare lot este supus analizei compoziției chimice, testelor mecanice și verificării performanței de sudare pentru a asigura conformitatea cu AWS A5.10 și ISO 18273.
Deținem certificări inclusiv DB, CE, ABS, DNV și CCS, iar sistemul nostru de management al calității este certificat ISO9001, ISO14000 și ISO18001. Cooperarea noastră strânsă cu Institutul de Cercetare a Metalelor Neferoase din Beijing și Universitatea Central South sprijină dezvoltarea continuă a aliajelor și optimizarea procesului.
Informații pe care le folosim pentru a vă configura soluția
Pentru a pregăti o ofertă precisă și o configurație a produsului, avem nevoie de următoarele detalii de proiect:
- Calitatea și grosimea materialului de bază
- Proces de sudare (MIG, TIG sau automat)
- Diametrul necesar și preferința de ambalare
- Mediul de aplicare (marin, criogenic, structural etc.)
- Volumul productiei si programul de livrare
- Orice cerințe specifice de certificare sau documentație
Echipa noastră de ingineri vă va recomanda calitatea optimă a sârmei și ambalajul pentru a se potrivi parametrilor dumneavoastră de sudare și standardelor de calitate.
Produse înrudite
Explorați gama noastră completă de fire de sudură din aluminiu pentru a găsi potrivirea potrivită pentru aplicația dvs.:
- Sârmă de sudare din aluminiu ER5356 – Magneziu mai mare pentru rezistență sporită
- Sârmă de sudare din aluminiu ER5183 – Pentru seria 5xxx cu duritate îmbunătățită
- Sârmă de sudare din aluminiu ER5087 – Umplutură de înaltă rezistență pentru structuri marine
- ER4043 Sârmă de sudare din siliciu și aluminiu – Pentru seria 6xxx și reparații de turnare
Întrebări frecvente
Care este diferența dintre ER5154 și ER5356?
ER5154 are un magneziu mai mic (3,1-3,9%) comparativ cu ER5356 (4,5-5,5%), oferind o rezistenta superioara la coroziunea intergranulara si o stabilitate mai buna la temperaturi peste 65°C. ER5356 oferă o rezistență mai mare la tracțiune, dar este mai susceptibil la sensibilizare în mediile marine.
Poate fi utilizat ER5154 pentru aplicații criogenice?
Da, ER5154 menține proprietățile mecanice până la -196°C, făcându-l potrivit pentru rezervoarele de GNL și alte echipamente criogenice. Duritatea sa la temperaturi scăzute și rezistența la coroziune sunt avantaje esențiale.
Ce opțiuni de ambalare sunt disponibile?
Oferim bobine de plastic D300 (7 kg), tamburi K355 (50 kg) și recipiente de plată (200 kg). Ambalajele personalizate pot fi aranjate în funcție de nevoile dumneavoastră de producție.
Cum asigurați o calitate constantă?
Fiecare lot este testat în laboratorul nostru intern pentru compoziția chimică, proprietățile mecanice și performanța de sudare. De asemenea, menținem un control strict al procesului și trasabilitatea de la materia primă până la produsul finit.
Care este timpul obișnuit de livrare?
Timpul de livrare depinde de cantitatea și specificațiile comenzii. Pentru dimensiuni și ambalaje standard, livrăm de obicei în 2-3 săptămâni de la confirmarea comenzii. Vă rugăm să ne contactați pentru anumite perioade de livrare.

LINK-URI RAPIDE
PRODUS
CONTACTAŢI-NE
-
Jianpu Road nr.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
bogat@chinayinyu.com
