
Cum să testați calitatea sârmei de sudură din aluminiu: un ghid practic pentru producători
De ce testați firul înainte de a ajunge la armă?
Treaba este una simplă până când sosește firul: o lungime de 3 m de secțiune cutie 6061-T6, o bobină de 1,2 mm de ER5356 și un pistol MIG care a produs margele curate toată dimineața. La jumătatea primei cusături arcul începe să pulverizeze, porozitatea izbucnește pe suprafața de sudură, iar alimentarea sârmei devine sacadată. Mașina nu s-a schimbat. Operatorul nu s-a schimbat. Firul are. Majoritatea defecțiunilor de sudare a aluminiului atribuite echipamentului sau tehnicii pot fi urmărite până la consumabil, iar reparația este mult mai ieftină decât reluare: testați firul înainte de a-l încărca .
Sârma de sudură din aluminiu își ascunde bine defectele. Oxidul de suprafață, reziduurile de lubrifiant de tragere, zgârieturile longitudinale fine, o secțiune transversală neconformă, turnarea slabă și chiar un aliaj complet diferit pot arăta normal pe bobină. Deteriorarea apare mai târziu, în interiorul sudurii, ca porozitate, fuziune slabă sau test de îndoire eșuat. Este adevărat că nimic nu înlocuiește o procedură de sudare calificată și un operator priceput, dar firul stabilește limita superioară a ceea ce ambii pot realiza. O inspecție de 15 minute la intrare detectează majoritatea acestor probleme, în timp ce bobina este încă ușor de returnat.
Acea inspecție ar trebui să fie încadrată de AWS A5.10/A5.10M, standardul de clasificare pentru metalele de umplutură din aluminiu. Acesta definește intervalele de compoziție a aliajului, toleranțele de diametru, condițiile de ambalare și cerințele de certificare pe care trebuie să le îndeplinească firul unui furnizor. Dacă o expediție nu poate fi urmărită la o clasificare pe certificat, tratați fiecare verificare ulterioară cu un plus de suspiciune.
Verificări la atelier care durează câteva minute
Niciunul dintre testele de mai jos nu necesită un laborator. Aveți nevoie de o cârpă curată, fără scame, un micrometru și suficient spațiu liber pe podea pentru a desfășura aproximativ un metru de sârmă. Treceți prin ele în ordine și veți acoperi geometria, suprafața și fizica care decid dacă firul poate alimenta și suda corect.
Calitatea suprafeței: testul de îndoire și răsucire
Testul de îndoire și răsucire, uneori numit test de fum, expune rapid contaminarea suprafeței. Tăiați o probă de 250 mm, îndoiți-o la 90° la aproximativ 50 mm de fiecare capăt, prindeți un capăt cu un clește și răsuciți celălalt capăt cinci sau șase spire complete. Un fir cu oxid excesiv sau reziduuri de trage fulgi, fumează sau aruncă particule fine în timp ce răsuciți; în cazurile severe se rupe înainte de șase ture. După răsucire, inspectați curbele sub o lumină puternică. Zgârieturile longitudinale, cunoscute sub numele de linii de matriță, înseamnă că matrițele de desen ale furnizorului sunt uzate sau lubrifierea a fost slabă. Un fir curat rămâne neted, silențios și fără particule. Apoi trageți un metru sau doi prin cârpa curată: un depozit gri sau negru pe cârpă este o mai mare dovadă de contaminare, în timp ce o strălucire uniformă ușoară este normală.
Distribuție și Helix: Testul de relaxare de un metru
Alimentați aproximativ un metru de sârmă din bobină și lăsați-l să cadă în mod natural pe o podea curată. Nu o trageți drept și nu o forțați. Firul se instalează în bucle și două numere îl descriu. Turnat este diametrul cercului pe care îl formează bucla; helix este cât de departe se ridică punctul de mijloc al buclei deasupra podelei. Pentru sârmă MIG de 1,2 mm, o turnare de aproximativ 300–600 mm și o spirală de 25 mm sau mai puțin sunt valori operabile, dar referința ar trebui să fie întotdeauna intervalul pe care furnizorul dvs. îl indică în specificațiile sale. O turnare prea strânsă face ca firul să se învârtă excesiv pe bobină și să lupte cu căptușeala; un helix înalt creează o acțiune de biciuire la vârf care produce un arc instabil și depunere neregulată. Acesta este motivul pentru care controlul turnării și helixului are un efect direct asupra calității sudurii și stabilității alimentării — și de ce merită verificat înainte de montarea bobinei.
Diametrul și ovalitatea: Verificarea micrometrului
Faceți citiri ale micrometrului în trei sau mai multe poziții de-a lungul unei lungimi noi de sârmă. La fiecare poziție, citiți diametrul, rotiți micrometrul un sfert de tură și citiți-l din nou. Pentru sârmă de 1,2 mm, mori de renume țin diametrul ±0,01 mm , iar ovalitatea — diferența dintre cea mai mare și cea mai mică citire la o singură secțiune transversală — ar trebui să rămână sub 0,01 mm. Sârma subdimensionată pierde contactul cu vârful și face arcul să rătăcească; sârma supradimensionată este cauza clasică a blocajelor de căptușeală și a cuibărării păsărilor. Deoarece potrivirea vârfului de contact este ceea ce transformă transferul de curent într-un arc stabil, toleranța diametrului contează mai mult decât sugerează majoritatea fișelor de specificații de achiziție — verificați-l pe fiecare lot.
Verificarea aliajului: Citiți certificatul, nu eticheta
Nu puteți identifica un aliaj de aluminiu cu ochii. O bobină ER4043 și o bobină ER5356 arată identice pe raft, dar diferența dintre un material de umplutură 4xxx pe bază de siliciu și un material de umplutură 5xxx pe bază de magneziu modifică fluiditatea, rezistența la fisuri, rezistența la sudare și chiar culoarea sudurii anodizate. Cel mai important document în inspecția primită este, prin urmare, certificatul de testare la fabrică (MTC), emis de obicei conform EN 10204 3.1, care raportează compoziția reală a lotului.
Fiecare clasificare are limite definite. Certificatul pentru an Sârmă de sudură din aluminiu ER5356 , de exemplu, ar trebui să prezinte magneziu în intervalul 4,5–5,5%, cu siliciu sub 0,25% și fier sub 0,40%. Magneziul este ceea ce conferă sudurilor 5xxx rezistența și rezistența la coroziune, așa că un certificat care se îndreaptă spre limita inferioară ar trebui să ridice întrebări înainte ca firul să o facă.
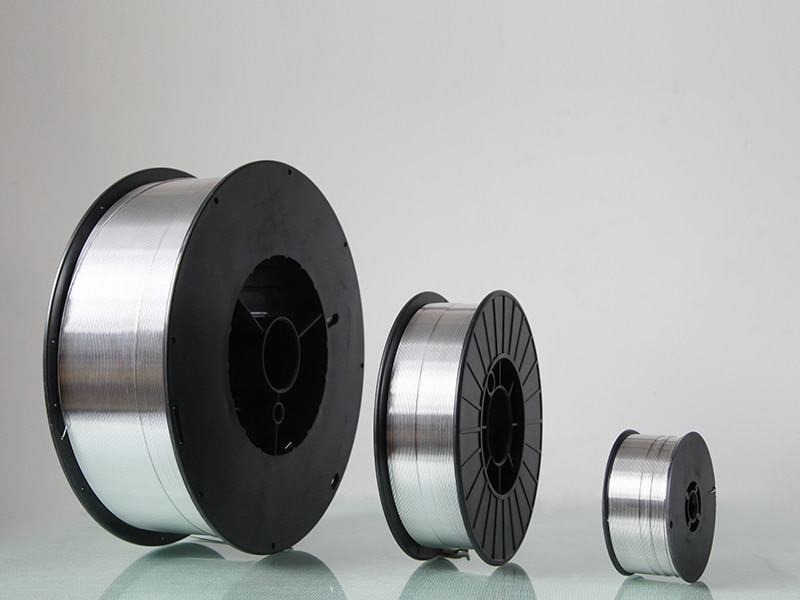 Sârmă de sudare din aluminiu ER5356 - Kunliwelding Manufacturer Kunli este distribuitorul dvs. angro favorit pentru sârmă de sudură din aluminiu ER5356, oferind rezistență și rezistență la coroziune ideale. Potrivit pentru marin, un... Vizualizare produs →
Familia pe bază de siliciu cere o lectură diferită. Un certificat pentru un Sârmă de sudare din aluminiu siliciu ER4043 ar trebui să listeze siliciul la 4,5–6,0%, ceea ce conferă aliajului fluiditatea și rezistența la fisurarea la cald. Dacă sudura trebuie anodizată, acea gamă de siliciu contează atât din punct de vedere estetic, cât și mecanic.
 ER4043 Producători, Furnizori de sârmă de sudare din aluminiu În calitate de producători de sârmă de sudură din aluminiu ER4043 din China și furnizori de OEM/ODM, Hangzhou Kunli welding materials Co., Ltd. oferă o... Vizualizare produs →
Verificați dacă numărul lotului de pe certificat se potrivește cu fiecare etichetă a bobinei și notați data: sârma de aluminiu depozitată prea mult timp în condiții umede va absorbi suficientă umiditate de suprafață pentru a provoca porozitate, chiar și atunci când compoziția este perfectă. Dacă îmbinarea este critică și furnizorul nu este dovedit, petreceți câteva minute cu un spectrometru de emisie optică (OES) pentru identificarea pozitivă a materialului. Pentru majoritatea magazinelor de fabricare, totuși, este suficient un MTC revizuit cu atenție, combinat cu verificările de mai sus.
O listă de verificare a inspecției de primire de 15 minute
Pentru a face rutina de inspecție mai degrabă decât o reacție, utilizați o listă de verificare pe care un magazin, un inspector QC sau un sudor plumb o poate completa în aproximativ 15 minute înainte ca o bobină să fie atribuită unei mașini.
| Verificați | Metoda | Ghid de acceptare | Frecvența |
|---|---|---|---|
| Bobină și ambalaj | Verificare vizuală pentru flanșe îndoite și barieră de umezeală ruptă | Fără deformare; fără fir expus sau murdar | Fiecare bobină |
| Contaminarea suprafeței | Test de îndoire și răsucire; șervețel cu cârpă curată | Fără fulgi, fum, linii de matriță sau reziduuri de pânză | Fiecare bobină |
| Distribuție | 1 m relaxare; măsurați diametrul buclei | În intervalul declarat furnizor, de ex. 300–600 mm pentru 1,2 mm | Fiecare lot |
| Helix | 1 m relaxare; măsoară creșterea buclei | 25 mm sau mai puțin la mijloc | Fiecare lot |
| Diametrul și ovalitatea | Micrometru în 3 poziții, două axe pe poziție | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Fiecare lot |
| Trasabilitatea aliajului | Comparați MTC, etichetele bobinelor și lista de ambalare | Compoziția certificatului în limitele AWS A5.10; numerele lotului se potrivesc | Fiecare lot |
| Verificarea avansului și arcului | Alergați 2-3 m prin pistol la setările de producție | Hrănire lină, arc stabil, fără cuibărit de păsări | Prima bobină din fiecare lot nou |
Înregistrați rezultatul pe bobină sau în jurnalul dvs. de recepție. Dacă vreo verificare eșuează, izolați bobina, fotografiați dovezile și dați furnizorului numărul de lot. Răspunsul pe care îl oferă vă spune la fel de multe despre relație ca și certificatul.
Ce spun rezultatele testului despre furnizorul dvs
Eșecurile pe care le găsiți indică direcții diferite. Contaminarea suprafeței și liniile de matriță sugerează matrițe de tragere uzate, curățare slabă sau lubrifiere slabă în procesul furnizorului. Helixul ridicat și turnarea inconsecventă indică o tensiune incorectă în spate în timpul reîncărcării sau o manipulare neglijentă în tranzit. Sârma deformată provine de obicei din probleme de tragere sau de îndreptare. Un certificat care nu se potrivește cu eticheta lotului este cea mai serioasă constatare dintre toate: înseamnă că sistemul de trasabilitate al furnizorului are o gaură în el.
Înainte de a vă angaja într-o nouă sursă, merită înțeles ce face un furnizor de încredere pentru a asigura compatibilitatea cablurilor cu echipamentul dumneavoastră, aliajele dumneavoastră și rutina dumneavoastră de inspecție. Furnizorii care își desfășoară propriile linii de desen și păstrează instrumentele de testare la nivelul fabricii sunt mai ușor de auditat decât companiile comerciale care reetichetează doar rolele importate. De asemenea, ar trebui să poată răspunde clar la trei întrebări:
- Cum se controlează turnarea și helixul la stația de bobinare?
- Cum se verifică diametrul fiecărui lot de producție?
- Certificatul morii se referă la lotul real din depozitul dvs. și acel lot poate fi urmărit la căldură?
Pentru lucrările structurale și maritime, aceeași diligență se aplică materialelor de umplutură cu rezistență mai mare. An Sârmă de sudură din aluminiu ER5183 , specificat în mod obișnuit pentru placa 5083, ar trebui să arate mangan la 0,5–1,0% alături de intervalul său de magneziu; certificatul ar trebui să vă permită să urmăriți căldura până la topire. Când documentația o susține, testele de la atelier confirmă pur și simplu ceea ce știa deja producătorul.
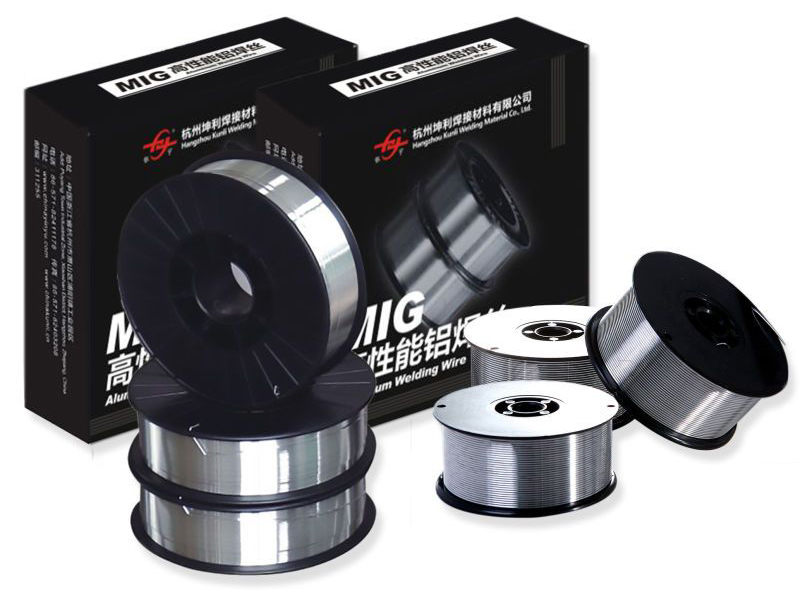 Sârmă de sudare din aluminiu ER5183 Producători - Furnizori Kunli Sârmă de sudură din aluminiu ER5183 furnizată de producătorul Kunli, potrivit pentru sudare auto și industrială, cu rezistență și corare mare... Vizualizare produs →
O notă finală: testarea este doar jumătate din bătălie. Odată ce firul trece, depozitați-l într-o zonă uscată, stabilă la temperatură, înlocuiți bariera de umezeală după fiecare utilizare și utilizați mai întâi pachete sigilate. Calitatea pe care ați verificat-o în etapa de intrare a mărfurilor ar trebui să supraviețuiască până când firul devine de fapt sudură — iar un fir care a fost testat și protejat este un fir care nu vă va costa o după-amiază de reluare.
produse asemanatoare
-
 Vezi mai mult
5154 Sârmă de sudare din aliaj de aluminiu
-
 Vezi mai mult
ER4043 Sârmă de sudare din siliciu și aluminiu
-
 Vezi mai mult
Sârmă de sudare Mig din aluminiu ER4047
-
 Vezi mai mult
Sârmă din aliaj Al-Mg ER5154
-
 Vezi mai mult
ER5087 Sârmă de sudură magneziu aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5183
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5356
-
 Vezi mai mult
ER5554 Sârmă de sudare din aluminiu
-
 Vezi mai mult
ER5556 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER1100
-
 Vezi mai mult
ER5754 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER2319

