
De ce sarma de sudura din aluminiu ER5183 functioneaza bine pe 5083
Când părțile din aluminiu trebuie să se inițieze, firul de umplutură are legătură directă cu modul în care se comportă îmbinarea finită. Alegerea nu este doar o castă de selectare a unui fir care se poate topi în timpul sudării. Cu îmbrăcarea metalului de bază, starea de bază, procesul de sudare și modul în care este manipulat firul înainte de utilizare pot afecta rezultatul.
Acest lucru este deosebit de relevant atunci când lucrați cu aluminiu 5083. Este asociat pe scară largă cu aplicații în care rezistența și rezistența la coroziune sunt importante, astfel încât materialul de umplutură trebuie să se potrivească cu caracteristicile metalului de bază. Sârma de sudare din aluminiu ER5183 este considerată în mod obișnuit pentru acest tip de lucru deoarece este potrivită pentru altele de aluminiu cu un conținut relativ ridicat de magneziu.
Relația dintre firul de umplere și 5083 este, prin urmare, mai mult decât o simplă potrivire produs la produs. Com materialului, diametrul firului, condițiile de ecranare, curățenia suprafeței, depozitarea și controlul producției pot influența procesul de sudare. Privind acești factori împreună, oferă o imagine mai clară a motivului pentru care ER5183 este utilizat cu 5083 și ce poate afecta performanța acestuia în timpul fabricării.
Ce face ca ER5183 să fie potrivit pentru sudarea aluminiului 5083
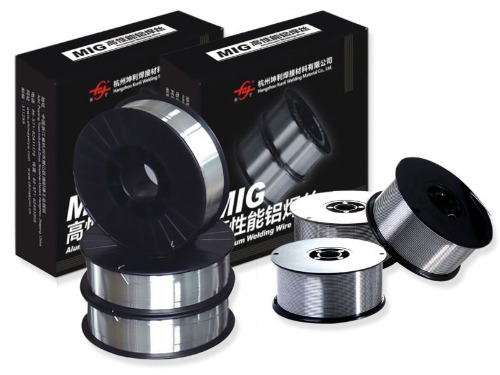
Legătura dintre ER5183 și 5083 începe cu caracteristicile lor materiale. Ambele sunt altele de aluminiu asociat cu magneziul ca element de aliere important. Acest lucru face ca materialul de umplutură să fie compatibil cu cerințele generale ale sudării aluminiului cu conținut ridicat de magneziu.
Un fir de umplere trebuie să formeze un metal de sudare care să funcționeze cu metalul de bază din jur. Dacă vă îmbrățișați de umplutură nu este potrivită, este posibil să caineți finită să nu ofere caracteristicile așteptate de la materialul original. Pentru 5083, alegerea unui material de umplutură care conține magneziu ajuta la menținerea unei relații adecvate între zona de sudură și materialul de bază.
Există mai mulți factori de îngrijire care trebuie să luați în considerare atunci când evaluați această potrivire:
| Considerare | De ce contează |
| Com poziţia metalelor de bază | Influențează alegerea materialului de umplutură |
| Conținut de magneziu | Afectează caracteristicile metalului de sudură |
| Mediu de coroziune | Poate influența selecția materialelor de umplere |
| Cerințe comune | Afectează metoda de sudare și alegerea materialului |
| Starea suprafeței | Poate influența consistența sudurii |
Un alt aspect este că sudarea schimbă materialul la nivel local. Zona din jurul îmbinării experimentează încălzire, topire și răcire, astfel încât metalul de sudură nu se comportă pur și simplu ca o secțiune neatinsă a metalului de bază. Alegerea unui material de umplutură cu o compoziție compatibilă cu ajutorul reducerii diferențelor inutile dintre sudură și aluminiu din jur.
Din acest motiv, firul de sudură din aluminiu ER5183 este adesea asociat cu sudarea 5083, unde proprietățile îmbinării finite trebuie să rămână compatibile cu caracteristicile materialului de bază.
Cum afectează conținutul de magneziu performanța de sudare a ER5183
Magneziul are un rol important în comportamentul altorelor aluminiu-magneziu. Într-un fir de umplere, prezența acestuia afectează caracteristicile metalului format în zona de sudare.
Cantitatea de magneziu nu poate fi vizualizată separat de restul compoziției aliajului. Un fir de sură este produs cu o gamă definită de material, astfel încât comportamentul său să rămână constant de la un lot la altul. Modificările de compoziție pot influența modul în care se comportă metalul topit, precum și caracteristicile sudurii răcite.
Pentru ER5183, magneziul contribuie la proprietățile așteptate de la un material de umplutură conceput pentru altele de aluminiu cu conținut ridicat de magneziu. Acesta este unul dintre motivele pentru care este luat în considerare la sudarea materialelor precum 5083.
Cu toate acestea, adăugarea sau controlul magneziei nu înseamnă creșterea unui element. Echilibrul general al aliajului contează. Alte elemente și impurități pot influența și starea sârmei finite și a metalului de sudură.
Prin urmare, în timpul producției, producătorii trebuie să păstreze atenția asupra:
- Consistența materiei prime
- Com vedere altele
- Condiții de topire și prelucrare
- Curatenie materiala
- Starea finală a firului
Același principiu se aplică și în timpul sudării. Dacă firul de umplutură este contaminat sau manipulat incorect, este posibil ca caracteristicile materialului dorit să nu se traducă într-un proces de sudare consistent.
În termeni practici, rolul magneziului ajută la explicarea ce fir de sudură din aluminiu ER5183 este considerat pentru 5083, mai degrabă decât să trateze toate firele de sudură din aluminiu ca materiale interschimbabile.
De ce contează diametrul firului când utilizați ER5183
Diametrul firului este o specificație relativ simplă, dar poate afecta modul în care este controlat procesul de sudare. Un fir mai mic sau mai mare nu se comportă exact în același mod atunci când este alimentat prin echipamente de sudură.
Diametrul selectat este legat de echipamentul de sudură, designul îmbinării, grosimea materialului și poziția de lucru. Un fir care nu se potrivește bine cu configurația poate face mai dificilă alimentarea sau controlul arcului.
Diametrul firului poate influența mai multe aspecte practice:
- Cât de ferm este alimentat firul
- Cât de mult material de umplutură intra în îmbinare
- Cum controlează operatorul sudura
- Cât de ușor trece firul prin
- Cum trebuie ajustate setările de sudare
Pentru sudarea aluminiului, starea de alimentare merită o atenție deosebită, deoarece firul de aluminiu este relativ moale. O cale de alimentare prost reglată, rezistență excesivă sau componentă de contact nu pot afecta cât de ușor ajunge firul în zona de sudare.
Contează și starea bobinei. Dacă firul este înfășurat neuniform sau se deteriorează în timpul manipulării, pot apărea probleme de alimentare chiar și atunci când diametrul nominal al firului este adecvat.
Prin urmare, alegerea diametrului firului de sudare din aluminiu ER5183 ar trebui luată în considerare împreună cu echipamentul de sudură și îmbinarea, mai degrabă decât ca o decizie de cumpărare izolata.
Cum afectează gazul de protecție și setările de sudare ER5183
Odată selectate sârma de umplutură și metalul de bază, condițiile de sudare din jur devin important. Aluminiul reacționează ușor cu atmosfera înconjurătoare atunci când este încălzit, astfel încât zona de sudură are nevoie de protecție adecvată.
Gazul de ajutor la separarea zonei de sudare topită de aerul din jur. Dacă acoperirea gazului este perturbată, sudura poate deveni mai vulnerabilă la contaminare. Debitul de gaz, poziția pistoletului, scurgerile, curenții și starea echipamentului de livrare a gazului pot afecta protecția în jurul îmbinării.
De asemenea, setările de sudare trebuie să funcționeze împreună. Curentul, tensiunea, alimentarea firului, viteza de deplasare și mișcarea pistoletului nu sunt independente. Modificarea unei setări poate modifica modul în care se comportă celelalte.
De exemplu, dacă sârma este alimentată cu o viteză care nu se potrivește cu condițiile de sudare, arcul poate deveni instabil. Dacă lanterna se mișcă prea repede, este posibil să se îmbine să nu primească suficientă căldură sau material de umplutură. Mișcarea prea încet poate crea căldură excesivă în zona locală.
Un proces consistent depinde de obicei de verificarea mai multor lucruri în același timp:
- Echipamentul de sudare este corect reglat.
- Gazul de protecție ajunge în zona de sudare fără întrerupere.
- Sârma se deplasează fără probleme prin calea de alimentare.
- Suprafețele de îmbinare sunt pregătite stabilite.
- Mișcarea torței rămâne destul de consistentă.
Aceste condiții contează pentru că sârma de sudură din aluminiu ER5183 nu poate compensa fiecare problemă creată de setări care nu sunt ale echipamentului sau de a pregăti proastă a îmbinărilor.
De ce poate apărea porozitatea cu sârma de sudare din aluminiu ER5183
Porozitatea este una dintre problemele care pot atrage atenția în timpul sudării aluminiului. Se pot forma mici pungi de gaz în metalul de sudură atunci când gazul nedorit rămâne prins pe măsură ce materialul se răcește.
Sârma de umplere este doar o posibilă sursă de probleme. Umiditatea, uleiul, murdăria, o suprafață de bază necurată sau ecranare nu pot contribui, de asemenea, această problemă.
Prin urmare, mediul înconjurător trebuie luat în considerare atunci când apare o sudură poroasă. Un fir care a fost expus la contaminare se poate comporta diferit de materialul curat. Același lucru este valabil și pentru metalul de bază. Depunerile de suprafață pot pătrunde în zona de sudare și pot interfera cu procesul.
Zonele comune de inspectat includ:
- Suprafața firului
- Suprafața metalului de bază
- Condiții de depozitare
- Alimentare cu gaz
- Echipament de livrare a gazelor
- Pregătirea comună
- Mișcare de sudare
Porozitatea poate fi, de asemenea, legată de condiții inconsistente de sudare. Schimbările bruște ale acoperirii cu gaz sau ale poziției pistolului pot expune la aer zona de sudare topită. Perturbarea excesivă în jurul zonei de sudare poate avea un efect similar.
În loc să atribuiți fiecare por material de umplutură, este mai util să verificați mediul complet de sudare. This abordare este deosebit de relevantă atunci când se utilizează sârmă de sudare din aluminiu ER5183, deoarece sârma, materialul de bază, echipamentul și condițiile din jur interacționează toate în timpul procesului de sudare.
Poate fi folosit ER5183 pentru alte altele de aluminiu
ER5183 este asociat cu 5083, dar să folosească nu se limitează la un singur aliaj de aluminiu. Întrebarea este dacă cum este mai umplutură este adecvată pentru metalul de bază particular și cerințele îmbinării finite.
Alte aliaje de aluminiu-magneziu pot avea caracteristici care fac ca un material de umplutură care conține magneziu să fie adecvat. Cu toate acestea, fapt că două materiale sunt ambele altele de aluminiu nu înseamnă automat că ar trebui să folosească același fir de umplutură.
Când luați în considerare un alt altele, trebuie să verificați câteva puncte:
| Considerare materială | Întrebare de luat în considerare |
| Familia de altele | Este compoziția de metal de bază compatibilă cu materialul de umplutură? |
| Scop comun | Ce caracteristici sunt necesare zonei sudate? |
| Condiții de coroziune | Articulația va fi expusă unui mediu solicitant? |
| Metoda de sudare | Umplutura este potrivită pentru procesul selectat? |
| Condiții de fabricație | Firul poate fi alimentat și controlat atinge? |
De asemenea, aici devin utile comparații între diferite materiale de umplutură. Un material de umplutură conceput pentru un grup de altele de aluminiu poate fi ales din diferite motive decât un material de umplutură conceput pentru un alt grup.
Prin urmare, selecția ar trebui să înceapă cu metalul de bază și cerințele de îmbinare. Sârma de sudare din aluminiu ER5183 poate fi adecvată în unele situații care implică alte altele de aluminiu, dar adecvarea ar trebui să fie luată în considerare de caz la caz, mai degrabă decât să se presupună doar din numele altora.
Cum ar trebui să fie depozitat și manipulat sârma de sudură ER5183
Starea firului de sudură înainte de a ajunge la pistoletul de sudură poate afecta procesul de lucru. Depozitarea adecvată face, prin urmare, parte din controlul materialului, mai degrabă decât o problemă care începe când începe sudarea.
Firul trebuie protejat de umiditate, praf, ulei și alți contaminanți. Ambalajul său original poate ajuta la protejarea materialului în timpul depozitării, dar contează și manipularea după deschidere.
Câteva practici de bază pot ajuta la menținerea stării firului:
- Păstrați firul neutilizat într-o zonă de depozitare curată și uscată.
- Evitați plasarea bobinelor deschise unde se poate acumula umezeală.
- Manipulați firul cu echipament curat.
- Țineți firul departe de uleiuri și alți contaminanți.
- Verificați bobina înainte de a o așeza pe echipamentul de sudură.
- Protejați materialul parțial utilizat atunci când nu este utilizat.
Deteriorările ambalajului ar trebui, de asemenea, să primească atenție. Dacă un pachet a fost deschis, rupt sau expus condițiile, cablul trebuie verificat înainte de utilizare.
Depozitarea este deosebit de relevantă pentru firul de sudură din aluminiu ER5183, deoarece contaminarea poate să nu fie vizibilă dintr-o privire. Un fir poate arăta utilizabil în timp ce stea sa de suprafață sa schimbat deja.
O bună manipulare nu înlocuiește pregătirea adecvată pentru sudare, dar elimina sau sursă evitabilă de variație a procesului.
Ce verificări de calitate contează pentru sârma de sudură ER5183
Controlul calității începe înainte ca firul să fie livrat la o operație de sudare. Produsul finit trebuie să mențină o compoziție consistentă a materialului și o condiție fizică, astfel încât să poată fi procesat și utilizat într-un mod previzibil.
Pentru producători, verificarea firului implică mai mult decât să se uite la aspectul acestuia. Procesul de producție necesită controale în diferite etape, de la materii prime până la formare, tratarea suprafeței, bobinare și ambalare.
Zonele importante de inspecție pot include:
| Zona de calitate | Ce se verifică |
| Com pozitia materialului | Consistență altora |
| Diametrul firului | Regularitate de-a lungul firului |
| Starea suprafeței | Suprafață curată și adecvată |
| Pentruma firului | Pentrumare și înfășurare consistentă |
| Condiția de hrănire | Mișcare lină prin echipament |
| Ambalare | Protecție în timpul depozitării și transportului |
Diametrul firului merită o atenție deosebită, deoarece micile variații pot afecta comportamentul de hrănire. Starea suprafeței este de asemenea importantă deoarece reziduurile sau contaminarea pot deveni sau sursă de probleme de sudare.
Spooling nu trebuie trecută cu vederea. O bobină formată permite firului să părăsească pachetul într-un mod controlat. Înfășurarea neuniformă, sârmă deteriorată sau manipularea defectuoasă pot crea dificultăți de alimentare chiar și atunci când materialul în sine îndeplinește cum dorită.
Pentru Sârmă de sudare din aluminiu ER5183 , controlul producției leagă așadar mai multe etape care pot părea la început fără legătură. Com poziția materialului afectează metalul sud, formarea firului afectează alimentarea, starea suprafeței afectează curățenia, iar ambalajul afectează modul în care materialul ajunge la punctul de utilizare.
Relația dintre ER5183 și 5083 este, prin urmare, modelată de mai multe decât altele de umplutură în sine. Metalul de bază, compoziția de umplutură, starea firului, configurarea sudării, pregătirea îmbinărilor, depozitarea și controalele de fabricație a tuturor unui rol în determinarea modului în care se comportă procesul de sudare.
NEXT:Cum controlează producătorii de sârmă de sudură din aluminiu calitatea sârmei
produse asemanatoare
-
 Vezi mai mult
5154 Sârmă de sudare din aliaj de aluminiu
-
 Vezi mai mult
ER4043 Sârmă de sudare din siliciu și aluminiu
-
 Vezi mai mult
Sârmă de sudare Mig din aluminiu ER4047
-
 Vezi mai mult
Sârmă din aliaj Al-Mg ER5154
-
 Vezi mai mult
ER5087 Sârmă de sudură magneziu aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5183
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER5356
-
 Vezi mai mult
ER5554 Sârmă de sudare din aluminiu
-
 Vezi mai mult
ER5556 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER1100
-
 Vezi mai mult
ER5754 Sârmă de sudare din aluminiu
-
 Vezi mai mult
Sârmă de sudare din aluminiu ER2319

